


Cat:CNCロールミリングマシン
CNCノッチングおよびマーキングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
直径公差 ±0.01 mm で加工された 600 個の同一のシャフトを必要とするスチール サービス センターは、簡単な決断に直面しています。数人の熟練した機械工の判断を信頼し、部品ごとのばらつきを受け入れるか、それとも CNC 旋盤で作業を行い、シフト全体にわたってプログラムにサイズを保持させるかです。この質問に対する簡単な答えは次のとおりです。CNC 旋盤はコンピュータ制御の旋盤であり、固定切削工具がプログラムされた経路に従って材料を除去しながら、自身の軸を中心にワークを回転させます。回転部品と固定工具というこの配置は旋削加工として知られており、シャフト、ディスク、ブッシング、スリーブ、重工業では重量数トンのミルロールなどの丸い部品を製造する最も効率的な方法であり続けています。
CNC はコンピューター数値制御の略です。旋盤では、工作物はスピンドル上のチャックまたはコレットにクランプされ、プログラムされた速度で回転します。一方、切削工具は 2 つの主軸 (直径を制御する X 軸と長さを制御する Z 軸) に沿って送られます。機械は通常 G コードで書かれたパート プログラムを実行し、位置フィードバックを備えたサーボ モーターがツールを 100 分の 1 ミリメートル、さらには 1000 分の 1 ミリメートルまで分解された座標に移動させます。
決定的な詳細は回転するものです。旋盤ではワークピースが回転します。フライス盤では工具が回転します。この区分は、なぜ旋盤が丸部品市場を独占し、フライス盤が角柱部品を独占しているのかを説明しています。最新の機械では、その線が少しあいまいになっています。スピンドルにライブ ツーリングと C 軸を追加すると、チャックから部品を取り外さずに、クロス穴の穴あけ、平面の切断、六角プロファイルのフライス加工ができるミルターン旋盤が作成されます。
技術自体は成熟しています。数値制御は 1950 年代に出現し、コンピュータ制御は 1970 年代から 1980 年代にかけて普及しました。それ以来変わったのは、コスト、コントロールの使いやすさ、フィードバック コンポーネントの信頼性です。その結果、現在ではほぼあらゆる規模の店舗で、1 人のオペレーターが複数の機械を監視しながら CNC 旋盤を何時間も稼働させています。
コンパクトなベンチトップ ユニットから 30 トンのロール旋盤に至るまで、すべての CNC 旋盤は同じコア グループから組み立てられています。
タレットが工具を自動的に交換し、スライドがプログラムされた任意のパスをたどることができるため、1 台の機械でほとんどの旋削作業をカバーできます。標準的な操作は次のとおりです。
X と Z のみを動かす 2 軸旋盤は、旋削作業の大部分を処理します。ライブツーリングと C 軸を追加すると、クロスドリリングとフライス加工が可能な 3 軸ミルターン機械が作成されます。サブスピンドルは部品を後加工用の 2 番目のスピンドルに移動し、4 軸以上の構成により、大きなワークの同時マルチツール切削が可能になります。
横型旋盤がデフォルトのレイアウトです。スピンドルが上を向き、部品がロータリー テーブル上に平らに置かれる縦型旋盤は、チャック ジョーに全重量がかかるのではなく重力によって部品が固定されるため、フランジ、フライホイール、ブレーキ ローターなどの大型で重いディスクに適しています。
ヘビーエンドでは、機械はカタログではなくワークピースを中心に構築されます。頑丈な横型旋盤は、中心間の距離が 3,500 mm 以上で数百ミリメートルのスイング、巨大な鋳造ベッド、数トンの重量のワークピースを運ぶ振れ止めを備えています。このクラスの機械が存在するのは、標準的な旋盤では、たとえ精度が高くても、大型の鍛造品に必要な切削に十分な剛性が得られなかったためです。
 頑丈なCNCロール旋盤 技術的パラメータ 製品を見る→
実際の違いは再現性と値の所在に現れます。手動旋盤はオペレーターの手に報酬を与えますが、CNC 旋盤はプログラムと機械の剛性に報酬を与えます。一般的な鉄鋼加工の経験則として、熟練した手による旋削加工は約 ±0.05 mm を維持しますが、健全な CNC 旋盤は ±0.01 mm 以上を維持し、部品番号 1 と同じくらい忠実に部品番号 600 で繰り返します。
| アスペクト | 手動旋盤 | CNC旋盤 |
|---|---|---|
| 制御 | ハンドル、ダイヤル、オペレータの判断 | Gコードプログラムとサーボドライブ |
| 一般的な許容差 | 約±0.05 mm、オペレータによる | ±0.01 mm以上、機械に依存します |
| 再現性 | 部位によって異なります | バッチ全体にわたって一貫性のある |
| 複雑なプロファイル | 遅い、フォームツールが必要になることが多い | 特別な工具を使わずにプログラムされた輪郭 |
| 経済的なバッチサイズ | ワンオフや修理作業 | 少量の生産から大規模な生産バッチまで |
| オペレータの役割 | 継続的な手作業による切断 | プログラミング、ロード、モニタリング |
鉄鋼圧延機は、生産旋盤が生き残るために何が必要かを示しています。ワークロールとバックアップロールの直径が減少し、スケジュールに従って再回転する必要がある摩耗パターンが発生します。鉄筋ロールには三日月型の溝とリブの輪郭があり、摩耗すると正確に再切断する必要があり、線材ミルはリング面全体にわたって一定の直径を必要とするロールリングを稼働させます。
これはどれも、転職活動とは似ていません。これらのワークピースは長く、重く、工具に負担がかかり、軽いベッドを備えた機械は露出します。それが、ローラー専用の CNC 旋盤が存在する理由です。強化されたベッド、特大のスイング、トン単位で定格される振れ止め、および大径と低速で強力な切削用に調整された制御が備わっています。専用の CNC ロール旋盤は、まさにこのデューティ サイクルに合わせて構成されており、ロール リング専用の機械を比較する購入者は、CNC ローラー リング旋盤が独自のカテゴリを獲得した理由から始めることができます。
 高効率CNCロール旋盤 技術的パラメータ 製品を見る→
同じワークピースに純粋な旋削加工ではなくフライス加工された溝も必要な場合、複合ミルロールプラットフォームは 1 回のセットアップで両方のフィーチャを切削します。これは、作業の間に数トンのロールを再クランプすることは精度と時間の両方を危険にさらすため重要です。
仕様は、部品と一致する場合にのみ意味を持ちます。次の順序でチェックリストに取り組んでください。
安全性も同じリストに含まれます。完全な保護、インターロックされたドア、訓練を受けたオペレーターは後付けではなく購入の一部であるべきであり、ロール機械の購入者は重機を試運転する前に CNC ローラー旋盤の動作安全性を向上させる方法を検討できます。
1 つの部品に旋削とフライス加工の両方が必要な場合にも、同じ理由が当てはまります。両方の作業を 1 回のセットアップで実行できる精密ミルロール旋盤は、重い部品を機械間で移動する際の位置合わせのリスクを排除し、取り扱いの削減と不合格部品の減少により、多くの場合、最初の 1 年以内に価格差を回収します。
CNC 旋盤は、ワークを回転させるスピンドル、固定工具をドリフトなく位置決めするサーボ駆動のスライド、最初の部分から最後の部分までプログラムされたパスを保持する制御という 3 つの要素が連携して動作します。単純な円形部品には 2 軸機械を選択し、機能が増えた場合にはライブ ツーリングを追加し、部品の重量がトンにも達し、公差が 100 分の 1 ミリメートル単位である場合には、耐久性の高いローラー専用プラットフォームにステップアップします。最初に機械をワークピースに合わせ、次にパンフレットを照合すると、投資は毎回同じサイズで機械から取り出されるバッチとして返されます。

XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください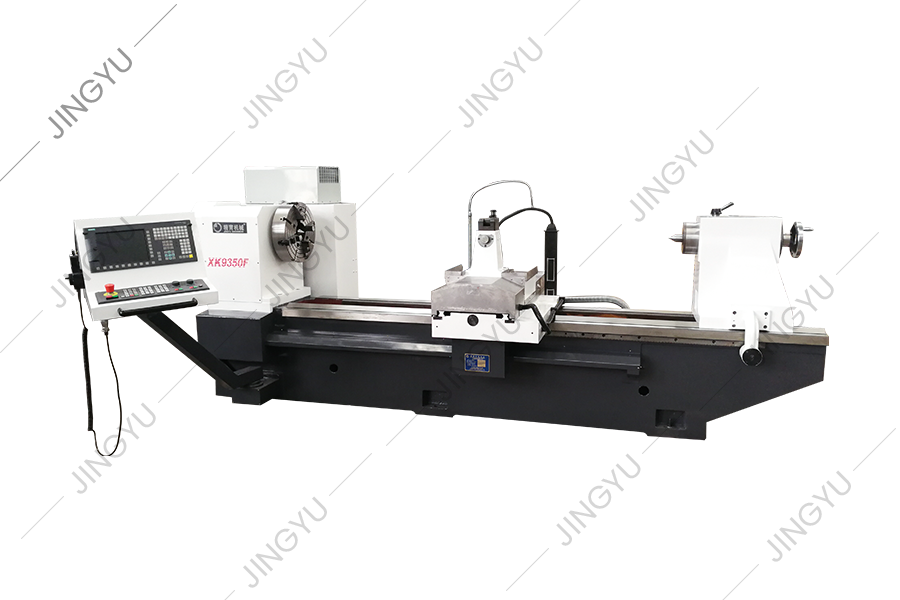
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理機械工です。この工作機械には、より高度な自動化と卓越した機能があり、1マシンの多目的ソリューションを提供...
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステンカーバイドローラーリング、およびその他の材料を切断するのに適しています。
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステン炭化物のローラーリング、およびその他の材料を切断するのに適しており、研削、コスト...
詳細を参照してください
CNC強化フレーディングマシンはフルギアスピンドルボックスを採用しており、スピンドルトランスミッションパーツは、6レベルを超える精度でギアを採用し、大きなトルク、低ノイズ、高精度を備えています。 12速速度制御により、さまざまな条件下で強力な切断が保証されます。 オプションの台湾空気圧ツ...
詳細を参照してください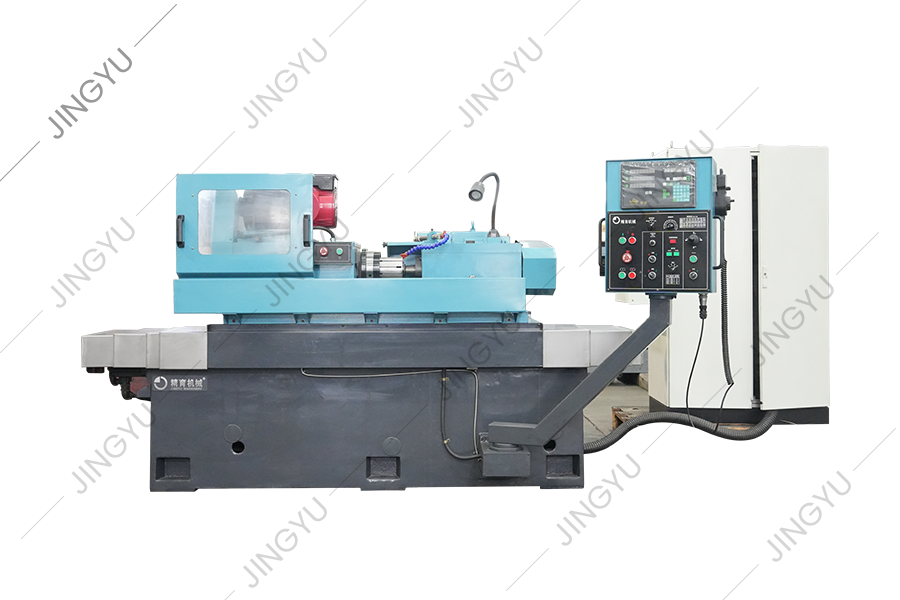
ロールリング形成グラインダーは、主に高速ワイヤーロッド生産用のタングステンカーバイドローラーリングを研削するために使用されます。形成されたダイヤモンドグラインドホイールは、炭化物ローラーリングの外側の円とR字型の溝を粗く研削、半フィニッシュグラインディング、細かい研削、および非スパーク研削を実...
詳細を参照してください
このマシンは、主にロールスレッドクロスリブの製粉カッターの粉砕と修理に使用されます。これは、国家標準、日本標準、英国標準、アメリカ標準の鉄筋製粉カッターの端を簡単に修理および挽くことができます。
詳細を参照してください
MX250は、冶金鋼工場のダイヤモンドホイールの形成とドレッシングに使用される標準的なダイヤモンドホイールドレッシングマシンです。服を着ることができるダイヤモンドホイールの直径は最大250mmです。ダイヤモンドホイールはEDMで服を着ています。これは、排出マシニングを使用してダイヤモンド粒の間...
詳細を参照してください
このシリーズは、主にCNC TCリング研削盤とマンドレル、ダイナミックおよび静的圧力スピンドル、コアロッド、研削輪、グラファイトホイール、ターニングツールなどの複合ロール研削機の共通部品を提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

