


Cat:CNCロールミリングマシン
CNCノッチングおよびマーキングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください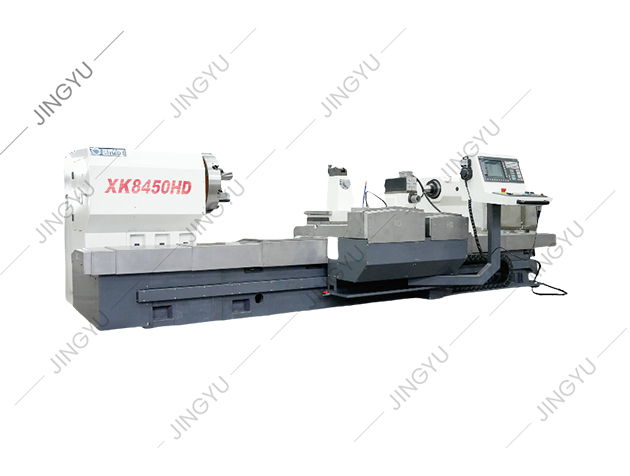
あるロール工場の監督者は、かつて工場が荒旋削用に手動倣い旋盤を取り替えた理由をこう説明した。午前中は機械のヒット耐性があったが、午後になると完成したロールに油圧トレース摩耗と熱ドリフトが現れたからだ。このような経験は重機械加工ではよくあります。 CNC 横型旋盤では、すべての軸の動きがデジタル ループによって制御され、ツール パスがカム テンプレートではなくパーツ プログラムから生成されるため、その変動性のほとんどが除去されます。ワークピースがシャフト、ロール、アクスル、スリーブ、または直径よりも長さが長い部品の場合、通常は水平構成が最も実用的でコスト効率の高いスタートとなります。
簡単に言えば、横型 CNC 旋盤によりプロセスの一貫性が得られます。スピンドル軸は床と平行であるため、長いワークピースをチャックとライブセンターの間で支持することができ、切削力がベッド内を下向きに押します。この構成により、機械は重度の荒加工パスと仕上げパスを組み合わせて真円度を数ミクロン以内に保つことができます。
実際の影響は測定可能です。予圧されたリニアガイドまたは硬化ボックスウェイを備えた剛性旋盤は、0.005 mm 以内の繰り返し位置決め精度を維持します。バッチのすべての部品は、同じツール パス エラーと同じ熱補償から始まります。 CNC 旋盤が手動機械よりも優れている主な理由の 1 つは、熱安定性です。制御システムは温度変化に対する補正を適用できるため、オペレーターは新しいロールごとに中心を再調整する必要がありません。
生産計画の観点からも、倣い旋盤から CNC に切り替えることで段取り時間も短縮されます。部品プログラムはメモリから呼び出すことができ、工具オフセットは工具番号ごとに保存され、最初のピースの検査は試行錯誤のループではなく確認ステップになります。
マシンの決定は実際には剛性に関する決定です。まずはベッドを見てください。頑丈な横型旋盤は、通常、一体型の鋳鉄またはリブ鋼板のベッド上に構築されます。ベッドは断続切削中の振動を減衰し、硬化ガイドウェイの精度によってキャリッジが Z 軸に沿ってどれだけ真っすぐに移動するかが決まります。旋盤は負荷がかかると真直度を失い、その誤差がロール本体のテーパーに直接伝わります。
ヘッドストックは 2 番目に優先されます。ロール加工の場合、主軸には低速での高トルクと、さまざまな工具材質に対応した広い速度範囲の両方が必要です。ギア駆動の主軸台が高トルクを提供します。一体型モータースピンドルにより、高速での優れた表面仕上げが実現します。実際の購入者の多くは、両方を実現するために、周波数制御付きの 2 速ギアボックスを選択します。
工具はタレットまたは刃物台に保持されます。 8 ~ 12 ステーションを備えた CNC タレットにより、切り替え時間が短縮され、1 回のセットアップでより多くの操作を実行できるようになります。部品に旋削加工に加えてフライス加工、穴あけ、または溝入れが必要な場合は、駆動工具を備えた電動タレットが必要です。最後に、心押し台が 2 番目の支持点となります。細いロールの場合、曲がりを防ぐために圧力調整可能な油圧作動の心押し台クイルが不可欠です。
ブランドを比較する前に、構成を比較してください。立型旋盤はワークピースを水平テーブル上に保持するため、重力によって大径部品を安定に保つことができます。横型旋盤は中心線に沿って長いワークピースをサポートし、切りくずは切削ゾーンから外れます。以下の表は、ほとんどの産業用バイヤーに関連する区別をまとめたものです。
| 因子 | 横型CNC旋盤 | 立形CNC旋盤 |
|---|---|---|
| 最適なワーク形状 | シャフト、ロール、アクスル、スリーブ | フランジ、フライホイール、大型リング |
| ワーク長さ | ベッドの長さと振れ止めによって制限される | 機械の高さとテーブルのサイズによる制限 |
| ワーク直径 | ベッド上のスイング直径によって制限される | コンパクトな設置面積で非常に大きな直径に対応可能 |
| 切りくず除去 | 切りくずは下に落ちます。クーラントフラッシングは直接です | チップはテーブルの上に残ります。より強力な冷却剤が必要です |
| セットアップの利便性 | クレーンとセンターで簡単に積み込み可能 | 平らに置かれた重い短い部品も簡単に加工可能 |
| 典型的なロールショップでの使用 | ロールボディ旋削、ネック仕上げ、溝入れ | ロールエンドフェーシングおよび大型リングタイプのワーク |
ロールショップにとって、一般的に水平の方が良いかどうかという問題はほとんどありません。横型機械の旋回能力に対して部品の直径が大きすぎるかどうかです。ストリップミルのロールは長く、直径が比較的小さいため、横型機械がロール本体、ネック、溝の操作の大半を占めます。立形機械は、非常に大径のリングや短いフランジタイプのロールを加工する場合に使用されます。
よくある間違いは、価格、最大回転径、主軸速度だけを比較することです。旋盤の実際のコストは、剛性と構成が独自の部品の組み合わせにどれだけ適合するかによって決まります。短い評価チェックリストから始めます。
思考を構造化するのに役立つ方法は、意思決定経路として次のとおりです。
 硬化ロール加工用の頑丈な CNC ロール旋盤 この CNC ロール旋盤は、剛性の高い 4-plus-1 ガイドウェイ ベッドと高トルク主軸台を使用しており、主軸速度よりも構造の安定性が重要となる硬化または半硬化ロールの切削に適しています。 製品を見る→
Nantong Jingyu Machinery での作業では、圧延鋼やアルミニウムのロールを回転させる機械は、大型の横型旋盤が最も頻繁に使用されます。決め手となるのは最高速度ではなく、構造と切削トルクのマッチングです。ほとんどの部品が硬化ロールまたは半硬化ロールである場合、回転数よりも剛性の高いベッド、高トルクの主軸台、および信頼性の高い心押し台が重要になります。
ロールがすでに最終硬度または最終硬度に近い場合、旋盤は間違った工具です。 CNC ロール グラインダーは、旋削によって発生する熱と振動を研削により回避できるため、より良い投資です。
設置の品質が長期的な精度を決定します。横型旋盤は、メーカーの仕様を満たすコンクリート基礎上で水平にする必要があります。通常の公差はベッド上で 1 メートルあたり 0.02 mm で、精密水準器でチェックされます。機械が断続的な切削を実行する場合は、防振パッドを省略しないでください。制振層が刃先を安定させ、ビビリマークを防止します。
最初のシフトでは、熱の上昇に注意してください。仕上げパスを行う前に、スピンドルを通常の動作速度で 20 ~ 30 分間回転させます。 CNC システムは熱補償を適用できますが、繰り返し可能なウォームアップ ルーチンが必要です。
日常のメンテナンスでは、クーラントと切りくずの管理システムを優先してください。ロール旋削では、重切削により微細な砥粒が生成され、クーラントがろ過されていない場合、ガイドウェイやタレットシールが摩耗します。フィルタ カートリッジをスケジュールどおりに交換し、ガイドウェイのオイル レベルを毎日チェックし、チャック ジョーの摩耗を検査してください。きれいな機械は耐久性を長く保持し、修理コストが低くなります。
サポートが不十分なマシンでは、スペアパーツの入手に隠れたコストがかかります。スピンドルベアリング、タレットカップリング、ボールネジの納期についてはサプライヤーにお問い合わせください。重要なスペアパーツを近くに保管できない場合、故障が発生すると数週間のダウンタイムが発生します。当社のお客様のために、旋盤のスペアパーツと研削砥石の付属品を在庫しております。エンコーダの故障やボールネジの摩耗が新たな供給交渉の出発点となるべきではないからです。
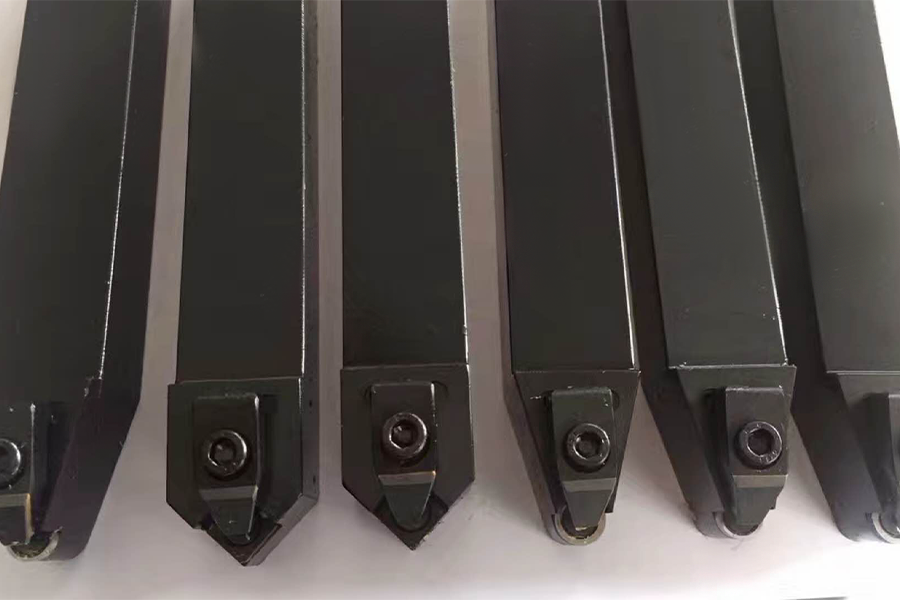 インサートやツールホルダーを含むCNC旋盤のスペアパーツ このセクションでは、CBN および PCD インサートや旋削工具ホルダーなどの重要な交換コンポーネントをリストします。これは、スペアパーツの入手可能性を評価し、旋盤のダウンタイムの延長を回避するのに役立ちます。 製品を見る→
安全性も計画に含める必要があります。機械が電気規格を満たしていること、チャック ガードが連動していること、オペレーターがフット ブレーキまたは制御された停止を使用してスピンドルを素早く停止できることを確認します。優れた CNC 旋盤では、クランプ、チップコンベア、スピンドルブレーキシステムを毎週チェックする場合に限り、手作業での作業が軽減されます。
CNC 横型旋盤の価値は、機械と部品の組み合わせの一致によって決まります。初期価格が若干高めの重くて剛性の高い機械は、多くの場合、初年度の工具摩耗の低減とスクラップロールの減少を通じて、追加の投資を回収します。提案を作成する前に図面について話し合うサプライヤーは、通常、別の顧客の同様のアプリケーションを解決しています。
実際的な次のステップは、公差付きのロール図面、材料と硬度の範囲、平均バッチ数量の 3 つの情報をサプライヤーに送信することです。私たちの経験では、特定の主軸トルク、ガイドウェイのタイプ、タレット構成、および自動化計画を推奨するには、これら 3 つの入力だけで十分です。適切な CNC 横型旋盤を購入するのに、工作機械の専門家である必要はありません。正確である必要があるのは、その上で実行するワークピースについてのみです。

XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
この一連の工作機械は、異なる回転方向とヘリックス角で三日月溝を自動的に切断できます。ロールの円周方向に等しい(または不平等な)分割または空間に分割できます。製品の仕様、成績、商標、その他のマークを自動的に刻むことができます。標準以外のロールは、顧客のリクエストに従ってgrooveの形状、テキス...
詳細を参照してください
高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理工作機械です。工作機械は、直径が500mm未満で長さが2500mm未満のロールを処理するのに適しており、...
詳細を参照してください
CK450傾斜ベッドCNC旋盤は、ドイツのシーメンス制御システムを採用しています。工作機械の外観、オペレーティングシステム、および安全保護システムはすべて快適な方法で設計されており、オペレーターに便利で安全で快適な操作条件を提供します。市場でのローラーリングの単一処理方法の欠点と効率を改善でき...
詳細を参照してください
MK8450 CNCロールグラインダーは、主に、タングステンカーバイドローラーリング、複合ローラー、および高速ワイヤロッド生産で使用される高速スチールローラーの外側サークルおよびRグルーブのラフな研削、半フィニッシュ研削、細かい研削、および非スパーク研削に使用されます。切断処理。形成されたダイ...
詳細を参照してください
現在、国内外でのパターンロールの彫刻は、一般に、電気分解法、通常の水平粉砕機の粉砕およびその他の処理方法を採用しています。これらの2つの処理方法には、生産効率が低い、処理時間が長い、簡単なツールの破損などの欠点があります。したがって、パターンロールを処理する従来の方法は、常に鉄鋼業界のボトルネ...
詳細を参照してください
CNCロール彫刻マシンは、さまざまなロールエンドフェイスマーキングの処理に適しています。自動編集ソフトウェアを通じて、ユーザーのニーズに応じて処理プログラムを生成できます。自動化が高く、便利な調整の利点があります。このマシンを使用することで、作業効率を効果的に改善し、労働強度を低下させ、顧客製...
詳細を参照してください
このマシンは、主にロールスレッドクロスリブの製粉カッターの粉砕と修理に使用されます。これは、国家標準、日本標準、英国標準、アメリカ標準の鉄筋製粉カッターの端を簡単に修理および挽くことができます。
詳細を参照してください
この工作機械は、同社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な研究と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
No.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

