


Cat:CNCロールミリングマシン
CNCロールノッチングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
新しいジョブにシャフト状のコンポーネントとフラット ブラケットの両方が含まれる場合、どの機械を床に置くべきですか?答えが白黒はっきりすることはほとんどありませんが、各機械が材料をどのように除去するかを追跡すると、決定が容易になります。 CNC 旋盤はワークピースを回転させます。 CNC ミルが工具を回転させます。この単純な違いによって、作成できる形状、費やすセットアップ時間、および部品あたりのコストが決まります。回転対称の旋盤を選択してください。プリズム的な複雑さのためにミルを選択してください。両方が必要な場合は、複合旋盤フライス盤を検討するか、両方のタイプを備えたセルを計画してください。
ターニングセンターとも呼ばれる CNC 旋盤では、ワークピースがスピンドルに保持され、制御された速度で回転します。タレットに取り付けられた切削工具は、X 軸と Z 軸に沿って移動して材料を除去します。この設計は、外筒、ボア、テーパー、ねじ、溝に効果的です。部品は継続的に回転しているため、主軸軸から真円度や同心度が自然に生成されます。
CNC ミルでは、ワークピースがテーブルにクランプされ、切削工具がスピンドル内で回転します。ツールまたはテーブルは複数の軸 (通常は X、Y、Z) を通って移動します。これにより、カッターがさまざまな面に到達し、平面、スロット、ポケット、および 3 次元プロファイルを作成できるようになります。フライス加工は、直角の角、複数の面に穴がある部品、または旋盤では到達できない複雑な輪郭を持つ部品には自然な選択です。
プログラミングと自動化を取り除いた場合、物理的な違いはまさにこれです。どのコンポーネントが回転するかです。その答えは、工具、ワーク保持、および加工順序に関するその後のあらゆる決定を形成します。たとえば、CNC ロール旋盤は大型円筒ローラー専用に設計されているため、スピンドルと心押し台は重量物を支えるように作られています。二次加工でこれらのローラーにキー溝と溝を彫るには、同じ製造現場にある工場が選択されます。
 リジッドガイドウェイ設計を備えた高効率 CNC ロール旋盤 大型の円筒ローラーや回転部品に適した旋盤で、剛性の高い構造と高い切削トルクを実現します。その設計は重いワークピースをサポートするため、二次フライス加工の前に精密な旋削加工が必要な工場にとって実用的な選択肢となります。 製品を見る→
部品の形状は、旋削かフライス加工のどちらかを選択するための最良の出発点です。モーター シャフト、ローラー、ブッシュ、フランジ、プーリーなどの均一な軸を持つ回転部品は、旋盤で加工するのが最適です。旋盤は、長さに沿って一定の直径を維持しながら、材料を高速で除去します。偏心した特徴を持つ部品であっても、最初に旋盤加工を行ってから、2 番目の操作でミルで仕上げることができます。
ハウジング、プレート、サポートブラケット、バルブ本体、金型キャビティなどの角柱部品にはミルが必要です。平面上で工具を移動させ、ワークピースのインデックスを付けることで方向を変更できるため、フライス加工は、スロット、ポケット、ボスなどの長方形部品やフィーチャの標準的な方法となります。複雑なパーツの多くは、純粋に 1 種類ではありません。外面にキー溝を切る必要があるロール、または一方の端近くに十字穴のあるシャフトを考えてみましょう。このような場合、部品全体を機械加工するには両方の操作が必要になる場合があります。以下の表は主な違いをまとめたものです。
| 特徴 | CNC旋盤 | CNCミル |
|---|---|---|
| ワークの動き | スピンドルを中心に回転します | テーブルの上に固定 |
| ツールモーション | 直線軸で移動します | 複数の軸で回転および移動します |
| 最適な形状 | 円筒形、円錐形、球形 | 角柱状、平らな、輪郭のある |
| 代表的な操作 | 旋削、ボーリング、ねじ切り、溝入れ | 正面フライス加工、穴あけ、溝加工、輪郭加工 |
| 一般的なスピンドルの向き | 水平または垂直 | 縦か横か |
| セットアップの複雑さ | 回転部分の下側 | 多面作業の場合はより高い |
| 一般的な公差範囲 | IT6~IT8 | IT7~IT9 |
これらの範囲は一般的なものであり、絶対的なものではありません。リニア スケールを備えた最新の CNC 旋盤は非常に厳しい公差に達することができ、ハイエンド ミルでは補間により円形に近い形状を製造することもできます。しかし、信頼性が高く経済的な生産を計画する場合、理論上の最大値よりも一般的な強度の方が重要です。
どちらのマシンも優れた結果を達成できますが、制限要因が異なります。旋盤では、表面仕上げは送り速度、工具ノーズ半径、主軸速度、およびワークピースの剛性の関数です。パーツが連続的に回転するため、円周に沿って自然に滑らかな表面が得られます。ねじ切りと溝入れは、特定の形状のインサートを使用して行われます。長いローラーの場合、切削力によるたわみを防ぐために振れ止めや心押し台のセンターが必要になることがよくあります。
ミルでは、仕上げはステップオーバー距離、主軸速度、工具のたわみ、および刃の数によって影響されます。ボールノーズエンドミルはより滑らかな輪郭を生成しますが、サイクルタイムは長くなります。フライス加工工具は、エンドミル、フェースミル、ドリル、タップ、特殊カッターなど、さらに多様です。機械にツールチェンジャーが搭載されている場合は、ツール交換を自動的に行うことができるため、複雑な部品の製造が可能になります。トレードオフは、ワークホールディングが横からの力に抵抗できるほど十分に堅くなければならないということです。クランプが不十分な場合、部品が振動したりずれたりして、完成品の精度が損なわれる可能性があります。
鋳鉄または鍛造鋼のローラーの場合、剛性が非常に重要です。大型旋盤は、高い材料除去率で大きな直径を保持できます。一方、大型ミルは、硬化したロール表面にキー溝や溝パターンを切削するのに優れています。このため、多くのローラー メーカーが両方のマシン タイプを所有しています。 CNC コントローラーとサーボ システムによって、両方のマシンがパスをどの程度正確に実行するかが決定されることに注意してください。安定した制御ループにより、長いサイクルにわたってツールパスの再現性が維持されます。正確な溝間隔が必要なロールを使用する場合は、ロール固有のフライス加工用に設計された機械、 精密CNCシステムを搭載したCNCロール旋盤 、適合する部品と廃棄される部品の違いが生じる可能性があります。
まずは 3 つの質問から始めます: 部品の基本的な形状は何ですか?何面を加工する必要がありますか?予想されるバッチサイズと許容範囲はどれくらいですか?答えによって、どちらかのテクノロジーに進むことができます。
もう 1 つの要素は、除去する材料の量です。旋削では、切断が連続的に行われるため、円形のブランクから材料を非常に効率的に除去します。小型カッターを使用したフライス加工では、特に切断が中断された場合に、材料の除去速度が遅くなります。部品がニアネットシェイプの鋳物として開始される場合は、フライス加工の方が適切な場合があります。棒材から開始すると、旋削の方が早くなることがよくあります。利用可能なマシン ファミリの詳細な概要については、 全製品範囲 メーカーのサイトにあります。
ワークホールディングを無視しないでください。旋盤は通常、素早くセットできる 3 つ爪チャックまたはコレットでワークピースを保持します。フライス加工では、部品が横からの力を受けて動かないようにするために、バイス、クランプ、またはカスタムの治具が必要です。複雑な部品の場合、小さなバッチでは治具のコストが機械のコストを超える場合があります。購入を決定する前に、機械の価格だけでなく、プロセスの総コストを計算してください。
最後に、利用可能なマシンスペースとオペレーターのスキルを評価します。ターニングセンターとミーリングセンターでは、メンテナンスの必要性が異なります。工場のツールチェンジャーと冷却システムには定期的な注意が必要です。旋盤のスピンドルとチャックには適切な洗浄と潤滑が必要です。チームが確実に操作および保守できるマシンを選択してください。誰も制御に慣れていないためにマシンがアイドル状態にあるのは、投資としては不十分です。
ローラーは、旋盤とフライス加工が連携して機能する典型的な例です。新しいロールは鍛造または鋳造シリンダーとして始まります。外側のプロファイル、ジャーナル、ねじ山は CNC ロール旋盤で旋削されます。次に、キー溝、スパイラル溝、またはカスタム パターンが CNC ローラー ノッチング マシンでフライス加工されます。一部のロールでは、製鉄所での材料の流れを改善するために、ローレットまたは回転パターンを備えたフライス加工表面が必要です。部品が重く、再固定にコストがかかる場合、1 回のセットアップで旋削とフライス加工を切り替える機能は貴重です。
旋盤カテゴリ内での機械の選択も重要です。高精度 CNC ミルロール旋盤は、旋削とフライス加工の機能を 1 つのセットアップで組み合わせ、アイドル時間と位置誤差を削減します。複数のサイズのロールを加工するメーカーにとって、自動溝位置決めシステムは有益です。同じロジックが小さな部品にも当てはまります。真鍮の付属品を製造する製造工場では、本体に旋盤を使用し、六角面にフライスを使用する場合があります。自動車部品を製造する工場では、セル内に両方の機械を積み重ねることがあります。重要なのは、部品の主な形状を定義し、2 番目の操作で追加の機械が正当化されるのか、それともマルチタスクの機械が正当化されるのかを判断することです。
まずは、作成する必要がある最も困難な部分から検討してください。特徴的なフィーチャーが厳密な同心性を備えた円筒面である場合、CNC 旋盤が適切な基盤となります。特徴的な形状が平面、ポケット、または複雑な輪郭である場合は、CNC ミルの方が適しています。両方のタイプの機能が存在する場合は、組み合わせたソリューションまたは生産セルを検討してください。
普遍的な最高のマシンはありません。最適な選択は、実際の部品、バッチサイズ、オペレーターの経験に適合するものです。旋盤とフライス盤の違いを明確に理解することが、収益性の高い決定を下すための第一歩です。作業の最も価値の高い機能に対応するマシン タイプを使用し、2 番目のプロセスは妥協ではなく追加として保持してください。
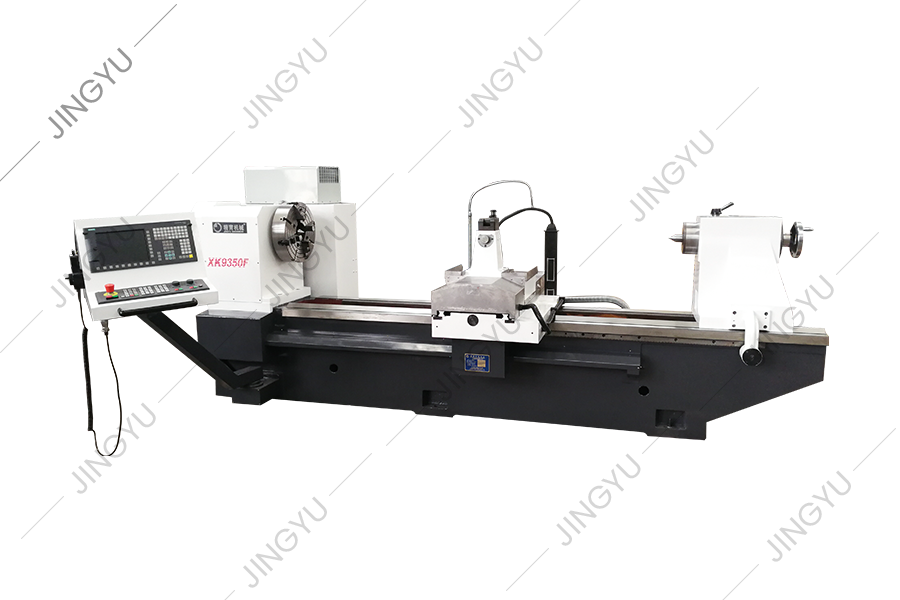
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理工作機械です。工作機械は、直径が500mm未満で長さが2500mm未満のロールを処理するのに適しており、...
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステンカーバイドローラーリング、およびその他の材料を切断するのに適しています。
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステン炭化物のローラーリング、およびその他の材料を切断するのに適しており、研削、コスト...
詳細を参照してください
CK8465H CNCロール旋盤ベッドは、ベッドの上に水平に配置された2つの長方形のガイドレールを尾立った動きと位置付けを提供する2 3の重い線形ローリングガイド構造を採用しています。並列に配置された2つの頑丈な線形ローリングガイドレールは、ベッドサドルの動きと位置を提供し、ベッドサドルの補助...
詳細を参照してください
CNC強化フレーディングマシンはフルギアスピンドルボックスを採用しており、スピンドルトランスミッションパーツは、6レベルを超える精度でギアを採用し、大きなトルク、低ノイズ、高精度を備えています。 12速速度制御により、さまざまな条件下で強力な切断が保証されます。 オプションの台湾空気圧ツ...
詳細を参照してください
マシンの3つの軸はすべてP3レベルの50×P10ボールネジであり、2つのエンド固定プリテンションのアセンブリプロセスを使用して、軸方向の剛性を強化します。 大規模な大規模な部品の処理ニーズを満たすために、大きなストローク作業スペース(1800mm垂直×700mm×750mmリフティング)...
詳細を参照してください
この工作機械は、会社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な調査と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
このマシンは、主にロールスレッドクロスリブの製粉カッターの粉砕と修理に使用されます。これは、国家標準、日本標準、英国標準、アメリカ標準の鉄筋製粉カッターの端を簡単に修理および挽くことができます。
詳細を参照してください
このシリーズは、主にCNCクレセントグルーブミリングマシン向けで、製粉ツールホルダー、製粉カッター、サポートブロック、マンドレルフィクスチャなどの一般的な部品を提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

