


Cat:CNCロールミリングマシン
CNCノッチングおよびマーキングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
機械工はスチールロールを旋盤にロードし、ガードを閉じてサイクルスタートを押します。タレットが割り出し、工具がタッチオフし、最初のパスできれいなシリンダーを 0.05 mm 以内に切断します。どれも偶然には起こりません。これは、軸、座標系、G コード、ワーク オフセット、工具補正、安全性検証など、CNC の基礎の小さなセットを誰かが理解しているために起こります。 CNC を初めて使用する場合、または機械の購入を検討している場合は、制御されたプロセスをスクラップやクラッシュから区別するための基本事項を説明します。
このガイドでは、実際に使用する順序で基本的な知識を説明します。 CNC マシンがどのように動くか、プログラムが CNC マシンに何を指示するか、ジョブの設定方法、金属を切断する前に何を確認するかがわかります。目標は、あなたを一度にプログラマーに変えることではありません。これは、セットアップ シートを読み、プログラムに従い、機械やサプライヤーがテーブルにあるときに、より適切な質問をするのに役立ちます。
CNC マシンは、格納されたプログラムを実行するコンピューターによって制御される工作機械です。コンピューターはパーツを切断する方法を「認識」しません。座標、送り速度、スイッチングコマンドのみに従います。物理的な結果は、連携する 3 つのサブシステムに依存します。
機械が精度を失った場合、その原因がプログラムだけであることはほとんどありません。原因としては、スピンドルの熱膨張、ガイドウェイの摩耗、工具ホルダーの緩み、または汚れた表面からのワークのオフセットなどが考えられます。 CNC の基本的な知識とは、どの層を最初にチェックすべきかを知ることを意味します。
ロール加工を行う場合、制御と同様に機械ファミリーも重要です。あ CNCローラー旋盤メーカー Nantong Jingyu Machinery などは、これと同じ原理に基づいて機械を製造していますが、頑丈なベッドとロール特有の機能を備えています。
すべての CNC 動作は座標系で記述されます。最も一般的なのはデカルト系です。直線軸には X、Y、Z、回転軸には A、B、C が加えられます。旋盤では通常、X が直径を制御し、Z が長さを制御します。フライス盤では、X と Y でテーブルの位置を決め、Z で主軸の深さを制御します。
日常業務では 2 つのゼロが重要です。マシン ゼロは、ビルダーによって設定された固定参照です。ワーク ゼロはパーツに対して選択したポイントで、多くの場合、G54 などのワーク オフセット ページに保存されます。ここでミスをすると、すべてのカットがずれてしまいます。一般的な公差チェックでは、プログラムを実行する前に、既知の表面をタッチオフし、オフセットを設定し、ダイヤル インジケータで確認します。
軸が増えれば自動的にマシンが良くなるわけではありません。それらによって、マシンができることと、どの程度のセットアップスキルが必要かが変わります。以下のグラフは、軸構成ごとの一般的な製造現場での使用を示しています。
割合は一般的なジョブショップの仕事を例示するものであり、規則ではありません。実際的なポイントは、熟練したオペレータと優れた治具を備えた 3 軸加工機が、セットアップが不十分な 5 軸加工機よりも優れていることが多いということです。
CNC プログラムはブロックのリストです。各ブロックには、工具の動作、送り速度、主軸コマンド、または機械機能を含めることができます。 G コードは、ある種の動作に向けてマシンを準備します。 M コードは補助機能をオンまたはオフにします。すべてのコードを暗記する必要はありませんが、ほぼすべてのプログラムに出現するコードを認識する必要があります。
| コード | 意味 | 実践メモ |
|---|---|---|
| G00 | 高速測位 | 最高速度で移動します。クランプや固定具を回避できるとは決して考えないでください。 |
| G01 | 線形補間 | プログラムされた送り速度で直線的に切断します。 |
| G02/G03 | 円弧補間(CW/CCW) | 円弧の中心または半径に加えて、正しい平面を選択する必要があります。 |
| G54 | ワーク座標系 | パートゼロを格納します。サイクルを開始する前に必ず確認してください。 |
| G41/G42 | カッター補正左右 | ツールパスをツール半径分オフセットします。間違った方向はスクラップに等しい。 |
| M03/M05 | スピンドルは時計回り / スピンドルストップ | 最初のカットの前に方向と速度を確認してください。 |
| M08/M09 | クーラントオン/クーラントオフ | クーラントは切りくず排出と熱安定性に影響を与えます。 |
| M30 | プログラムの終了とリセット | 次のサイクルのためにプログラムを先頭に戻します。 |
プログラムの構造は、個々のコードと同じくらい重要です。安全ブロックの順序は、安全スタート、工具交換、主軸始動、アプローチ、切断、後退、クーラントオフ、主軸停止、復帰です。クラッシュの多くは、作業オフセットが確認される前に書かれた急速な移動によって発生します。
信頼性の高い CNC ジョブはシーケンスに従います。ステップのスキップとは、機械が空気をカットしたり、治具を切断したり、高価な部品を間違った場所で切断したりすることです。基本的な流れは次のとおりです。
ロール加工の場合、セットアップ シーケンスに追加のチェックが含まれることがよくあります。重いロールの重量は数トンにも達するため、クランプ力、中心の位置合わせ、振れ止め位置が真円度とテーパーに直接影響します。剛性ベッドと安定した制御システムを備えた機械は、部品間で必要なオフセット修正の回数を減らします。
機械を評価するときは、制御装置がワークオフセットのシフト、工具寿命の管理、プログラムの再起動をどのように処理するかを検討してください。これらの機能は、オペレータがツールの破損や停電からどれだけ早く回復できるかに影響します。
さまざまな操作で同じ CNC の基本が使用されますが、適用方法は異なります。以下のツリーは、一般的な機械加工工場およびロール固有の作業で見られる主な操作をグループ化しています。
各オペレーションには、それを中心に構築されたマシン ファミリがあります。ロール旋削の場合、専用の CNC ロール旋盤は、高い材料除去と一貫した直径制御で円筒加工を処理できるように設計されています。
 Siemens 828D 制御付き CK84 シリーズ CNC ロール旋盤 材料除去率の高い円筒ロール旋削用のこの CNC ロール旋盤をレビューしてください。Siemens 828D 制御を備えた CK84100 および CK84125 として利用可能です。 製品を見る→
仕上げにはCNCロールグラインダーを使用し、表面仕上げ、真円度、寸法安定性を重視します。
溝やマーキングなどのプロファイル作業の場合、CNC ローラー ノッチング マシンにより、制御されたフライス加工やノッチング動作が追加されます。
価格は比較するのが最も簡単な数字ですが、それ自体ではあまり役に立ちません。 CNC マシンは生産資産です。間違った選択の代償は、後で部品の不合格、長いセットアップ時間、または高価なダウンタイムとして現れます。マシンをレビューするときは、次の点を確認してください。
ロール工場にとって、CNC ローラー旋盤の核心は、多くの場合、機械が重い負荷の下でどのようにアライメントを維持するかにかかっています。詳細については、次の記事を参照してください。 CNCローラー旋盤のコア 。同じロジックが研削とフライス加工にも当てはまります。機械プラットフォームが天井を決定し、制御システムがオペレーターがその天井にどれだけ簡単に到達できるかを決定します。
CNC マシンは、オペレータが設定規則に従えば安全です。誰かが警備員を迷惑者扱いする場合、彼らは危険です。基本的なルールは簡単です。
メンテナンスも同じ原則に従います。日常点検には、ウェイ潤滑、空気圧、冷却水レベルが含まれます。毎週のチェックには、切りくずの蓄積、フィルタの状態、ツール ホルダーの清浄度などが含まれます。毎月のチェックには、バックラッシュ、レベル、電気接続が含まれます。スケジュールに従ってマシンを保守すると、重要なジョブ中に障害が発生する可能性がはるかに低くなります。
CNC の基本は謎ではありません。それらは一連の関係です。座標は機械にどこに行くかを指示し、G コードは機械に移動方法を指示し、オフセットは部品の位置を指示し、セットアップ規則は工具を切削すべきではないものから遠ざけます。これらの関係を理解していれば、自信を持ってプログラムを読み、ジョブを設定し、マシンを評価することができます。小さなシャフトを回転させる場合でも、数トンのロールを加工する場合でも、同じ基本が当てはまります。座標系から始めて、毎日目にするコードを学び、サイクル開始前の検証ステップを決してスキップしないでください。

XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください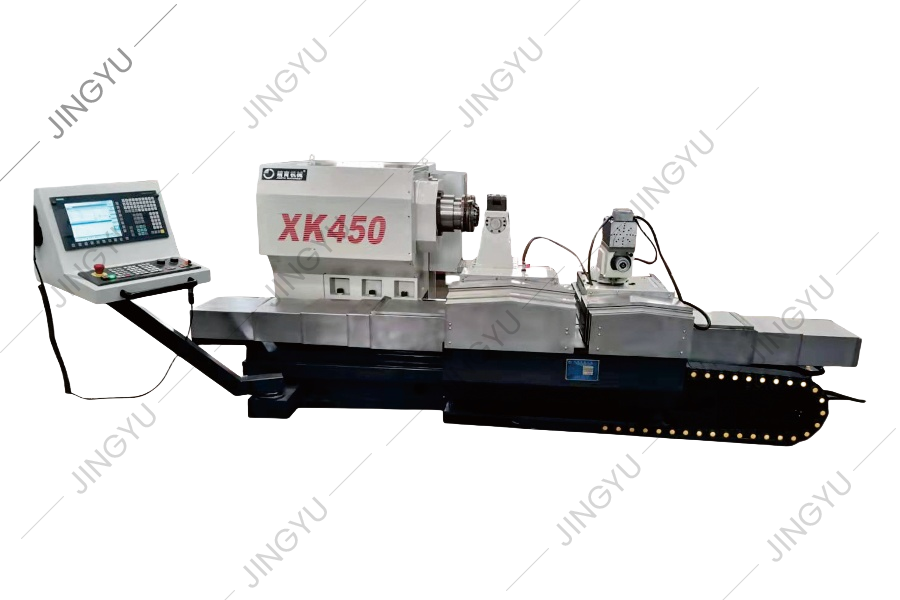
私たちは、鉄筋ロールの処理と使用における豊富な経験を蓄積し、国内外で同様の高度な製品の技術に関する詳細な分析と研究を実施しました。 XK450シリーズミリングマシンの製品構造を継続的に調整し、その製品技術を改善することにより、工作機械の技術的コンテンツとパフォーマンスが大幅に改善され、処理効率...
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステン炭化物のローラーリング、およびその他の材料を切断するのに適しており、研削、コスト...
詳細を参照してください
CK450傾斜ベッドCNC旋盤は、ドイツのシーメンス制御システムを採用しています。工作機械の外観、オペレーティングシステム、および安全保護システムはすべて快適な方法で設計されており、オペレーターに便利で安全で快適な操作条件を提供します。市場でのローラーリングの単一処理方法の欠点と効率を改善でき...
詳細を参照してください
マシンの3つの軸はすべてP3レベルの50×P10ボールネジであり、2つのエンド固定プリテンションのアセンブリプロセスを使用して、軸方向の剛性を強化します。 大規模な大規模な部品の処理ニーズを満たすために、大きなストローク作業スペース(1800mm垂直×700mm×750mmリフティング)...
詳細を参照してください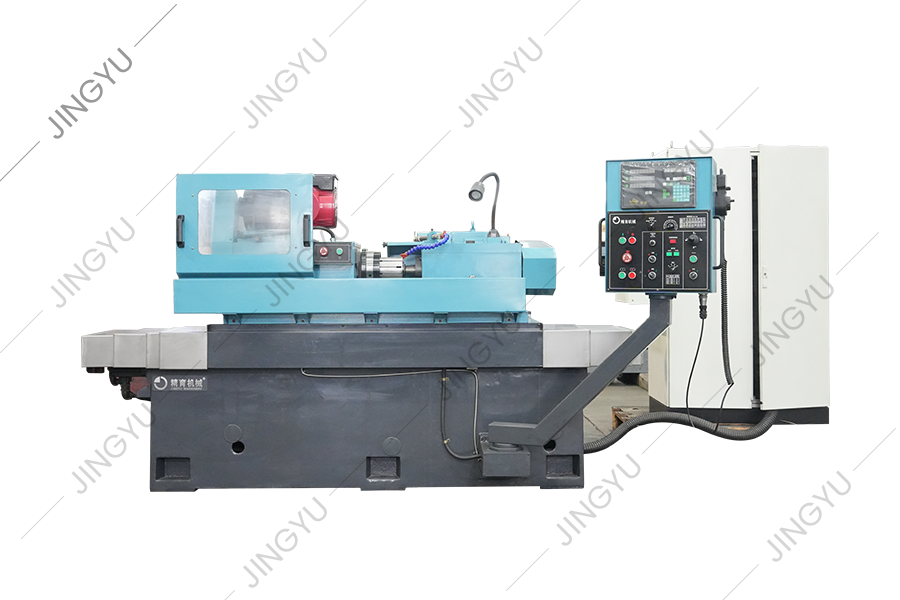
ロールリング形成グラインダーは、主に高速ワイヤーロッド生産用のタングステンカーバイドローラーリングを研削するために使用されます。形成されたダイヤモンドグラインドホイールは、炭化物ローラーリングの外側の円とR字型の溝を粗く研削、半フィニッシュグラインディング、細かい研削、および非スパーク研削を実...
詳細を参照してください
MK8450 CNCロールグラインダーは、主に、タングステンカーバイドローラーリング、複合ローラー、および高速ワイヤロッド生産で使用される高速スチールローラーの外側サークルおよびRグルーブのラフな研削、半フィニッシュ研削、細かい研削、および非スパーク研削に使用されます。切断処理。形成されたダイ...
詳細を参照してください
この工作機械は、会社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な調査と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
この工作機械は、同社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な研究と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
このシリーズは、主にCNCクレセントグルーブミリングマシン向けで、製粉ツールホルダー、製粉カッター、サポートブロック、マンドレルフィクスチャなどの一般的な部品を提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

