


Cat:CNCロールミリングマシン
CNCロールノッチングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
9 トンのワークロールがセンター間に置かれており、ジョブシートでは、磨耗したジャーナルキー溝の再切断と端面の 4 つのタップ穴を要求しています。静的工具のみを備えた旋盤では、そのロールをアンロードし、フライス盤に移動し、再チャックして指示し、機械加工してから、仕上げパスのために戻して再設定する必要があります。ほとんどのロール店では、その迂回路でシフト全体が消化されます。
業界ではライブツールとも呼ばれるドリブンツールは、回り道を排除します。これは、回転切削工具を受け入れ、タレットまたは刃物台から駆動する電動ホルダーであるため、フライス加工、穴あけ、タップ加工、溝入れ加工が、ロールを回転させる同じ機械上で、同じセットアップで、データムを失うことなく行われます。簡単に言うと、ロール作業にキー溝、平面、オイルホール、端面パターン、または巻き込み溝が定期的に含まれる場合、駆動ステーションは通常、数十回のジョブ以内にコストを回収します。長い答えは、トルク、インターフェイスのフィット感、パンフレットではなく機能に合わせたステーションのサイズ設定に関するものです。
静的ホルダはインサートまたはドリルをクランプし、静止した状態に保持します。すべての切削動作はワークピースのスピンドルから発生するため、機械は回転面 (直径、肩、面、面取り、半径) のみを生成できます。ロール旋盤は依然として仕事の中核であり、駆動工具はそれを何も変えません。
駆動工具は、工具に独立した回転運動を加えます。ホルダー内部では、歯車列 (またはより高評価のモデルではベベルまたは遊星セット) が、タレット内のドライブ シャフトに対して一定の比率でコレットまたはアーバーを回転させます。たった 1 つの追加によって、マシンができることが変わります。
この最後の点が経済を動かします。ロールが旋盤から出て戻ってくるたびに、誰かがロールを再チャックし、振れを再指示し、工具を再タッチする必要があります。 5 トンのロールでは、時間単位で測定されます。
実際に何を購入できるかはインターフェイスによって決まります。 VDI 30 および VDI 40 シートは中型旋盤の大半を占めています。 BMT 45、55、および 65 は、より重い機械で一般的であり、駆動カップリングが大きいため、より多くのトルクを伝達します。 Capto C5 と C6、および HSK-T は、ピーク トルクよりも繰り返し可能な工具交換が重要な場合に使用されます。ホルダーを指定する前に、シート サイズ、ステーション駆動比、ライブ ツーリングを使用した状態で機械が許容する最大主軸速度の 3 つの数値を確認してください。多くの旋盤では、その上限は回転速度を大幅に下回っています。
ドリブン ツールはすべての機能に対する答えではありません。以下の表は、駅ごとに決定する最も簡単な方法です。
| 操作 | スタティックホルダー | 駆動工具 | 実践メモ |
|---|---|---|---|
| 外径旋削、フェーシング、面取り | はい | 不要 | スピンドルの回転により表面が生成されます |
| ロールジャーナルのキー溝 | いいえ | はい | ロータリーカッターとロックされたC軸 |
| ジャーナルの平坦面またはスパナ面 | いいえ | はい | ラジアルホルダー。 Y 軸は中心からオフセットされている場合のみ |
| 端面のボルトサークルまたはタップ穴 | いいえ | はい | アキシャルホルダ、C軸割出、リジッドタッピング |
| ラジアルオイルまたは冷却穴 | いいえ | はい | スルーツールクーラントが違いを生む |
| バーロールに溝とリブを通す | いいえ | はい | ボリューム専用ノッチングマシン |
ルールではなくフィルターとして読んでください。フィーチャーがロール自体の回転によって成長する場合、静的ホルダーの方が安価で、剛性が高く、メンテナンスが容易です。そうでない場合は、被駆動ステーションがロールを機械上に保持する唯一の方法です。
ツールのトルクによってステーションが使用可能かどうかが決まりますが、それは仕様書上のモーター定格と同じではありません。 VDI 30 ステーションは通常、コレットで 15 ~ 30 Nm を供給します。 2:1 減速の BMT 55 または 65 ステーションは、ビルダーによって異なりますが、60 ~ 120 Nm を発揮できます。比率が固定されているため、速度が上がると使用可能なトルクが低下するため、1,500 rpm で快適に切断できるステーションでも、同じ材料では 5,000 rpm で失速する可能性があります。
これをコンクリートにするのがロール材です。柔らかい 45# スチールジャーナルは簡単に加工できます。高周波焼き入れされた 60 HRC シェルにはそのような効果はありません。硬化したロールの表面は通常、セラミックまたは CBN インサートを使用して旋削加工されるか、フライス加工ではなく研削加工されるため、フライス加工する予定のフィーチャが硬化ゾーンにあるか、それとも柔らかいジャーナルと端面の領域にのみあるかを確認してください。
深いフィーチャーの小径ドリルやエンドミルには、通常 20 ~ 40 bar のスルーツールクーラントが必要で、切削部にスプレーするのではなく、ホルダーを通して供給されます。切りくずの排出は残りの半分です。振れ止めの近くで作業するラジアル ホルダにはクリアランスが限られており、リーチの問題を解決する長いリーチのホルダでは、同じ速度でびびりが再び発生することがよくあります。
ホルダーが生産に入る前に 2 つの合格チェックが行われます。ホルダー表面から 50 mm の位置で示された合計振れ、理想的には 0.01 mm 以上、および最大ライブツール速度での G2.5 までのバランスです。どちらも検証にはコストがかかりませんが、後で発見するにはコストがかかります。
駆動ステーションを正当化する最も明確な方法は、代替ステーションの価格を決定することです。下の表は、1 つのキー溝と 4 つの端面タップ穴を持つ中型のワーク ロールを使用し、旋盤上のライブ ステーションと、ほとんどの店舗が頼る 2 つのルートを比較しています。
ロールあたりのセットアップ時間、分
旋盤の駆動工具 - 12 分
手のレイアウトと研磨 - 95 分
2 番目のマシン ルート - 165 分
格差は労働力だけではない。スリング、フォークリフト、リチャッキングではロールジャーナルにへこみができ、同心度が失われるため、旋盤外でのルーティングでは取り扱いのリスクが高まります。スケジュールのコストもかかります。5 トンのロールを収容できる大きさのフライス盤は通常ビジー状態であるため、ロールはオペレーターを待つ前にキューで待機します。
最も一般的な仕様の間違いは繰り返される傾向があります。
ホルダーの選択はマシンに従うものであり、その逆ではありません。堅固なベッド、重い心押し台、ロックされた C 軸を備えたロール旋盤が、ライブ ステーションの生産性を高めます。軽旋盤の同じホルダーでは、定格トルクに達するずっと前にビビリが発生します。マシンを指定するときは、1 つのセットアップでカットする必要があるフィーチャーをリストアップし、ライブ ステーションの数、その方向、およびトルクを検討します。
 CK84シリーズ重ロール旋削用CNCロール旋盤 Siemens 828D 制御、剛性ガイドウェイ、90 kW スピンドルを備えた頑丈な CK84 ロール旋盤は、専用ノッチング前の大型ロールのシングルセットアップ加工に適しています。 製品を見る→
バーロールおよびセクションロールのパスパターン、リブ、三日月溝の場合、専用のノッチングおよびロールフライス盤は、単一のタレットステーションに依存するのではなく、ロールとカッターを一緒にインデックスするため、量が適正になると生産性が向上します。
ドリブンホルダーは、汚れた環境で毎分数千回転で動作するギア付きアセンブリです。その寿命は、ドライブ カップリングを清潔に保ち、軽くグリースを塗布すること、衝撃後の振れをチェックすること、表面仕上げに摩耗が現れる前にコレットとシールを交換することという 3 つの習慣によって決まります。テーパーやチャタリングが発生し始めたステーションは、通常、機械の故障ではなく、コレットの摩耗やドライブ カップリングの欠けを報告しています。
 CNC三日月溝フライス盤用スペアパーツ 超硬および PCD カッター、フライスホルダー、ブロンズサポートブロックおよび固定具は、CNC 三日月溝フライス盤の精度を維持し、摩耗に関連したダウンタイムを削減するのに役立ちます。 製品を見る→
スペアの在庫状況は、購入後ではなく購入前に確認する価値があります。コレット、保持ノブ、ドライブキー、ギアセットは最初に故障する部品であり、現地で修理できないホルダーは工具ではなくスクラップになります。メカニックと同様に駆動システムも位置決め精度を左右するため、これも理解する価値があります。 CNC システムが C 軸のインデックスを処理する方法 仕様にコミットする前に。
駆動ツールは簡単な取引です。静的ホルダーよりもコストが高く、冷却剤と機械が供給するトルクが必要で、その投資はフィーチャーを回転できない場合にのみ稼げます。ロール工場では、キー溝、平坦部、端面穴、ラジアル油通路、パス溝などの特徴が予測可能です。典型的な月に何人が出現するかを数え、それらに到達するために現在行っている処理の価格を決定すると、通常は自動的に決定されます。駆動ツールが適合しない場合でも、剛性、コスト、シンプルさの点で静的ツールの方が優れており、それを強制する理由はありません。ホルダーではなく機械を購入するショップの場合は、次から始めてください。 ローラー加工装置 実際に処理するロール サイズと一致するものを選択し、ロールに必要な機能に合わせてステーションを指定します。
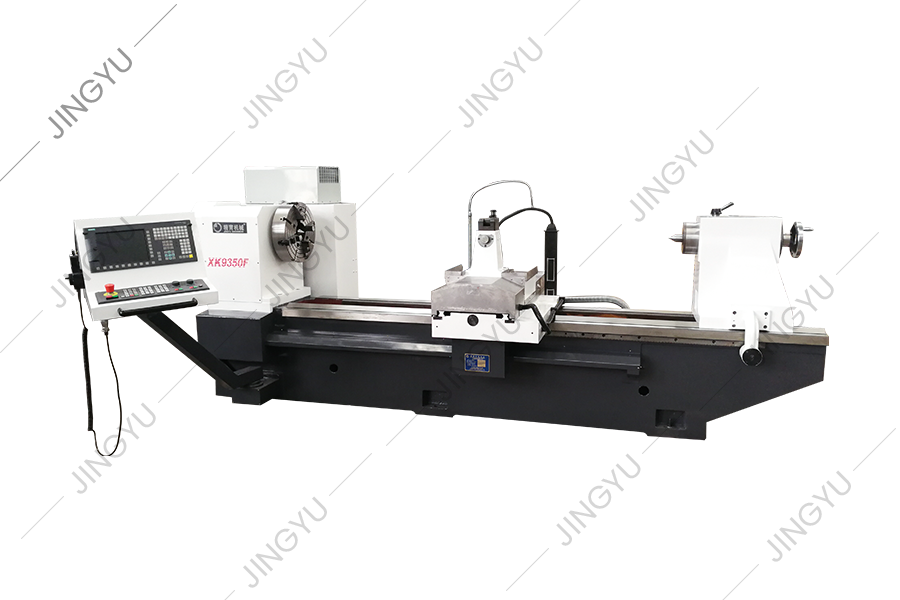
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
この一連の工作機械は、異なる回転方向とヘリックス角で三日月溝を自動的に切断できます。ロールの円周方向に等しい(または不平等な)分割または空間に分割できます。製品の仕様、成績、商標、その他のマークを自動的に刻むことができます。標準以外のロールは、顧客のリクエストに従ってgrooveの形状、テキス...
詳細を参照してください
高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理機械工です。この工作機械には、より高度な自動化と卓越した機能があり、1マシンの多目的ソリューションを提供...
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステンカーバイドローラーリング、およびその他の材料を切断するのに適しています。
詳細を参照してください
CK8465H CNCロール旋盤ベッドは、ベッドの上に水平に配置された2つの長方形のガイドレールを尾立った動きと位置付けを提供する2 3の重い線形ローリングガイド構造を採用しています。並列に配置された2つの頑丈な線形ローリングガイドレールは、ベッドサドルの動きと位置を提供し、ベッドサドルの補助...
詳細を参照してください
マシンの3つの軸はすべてP3レベルの50×P10ボールネジであり、2つのエンド固定プリテンションのアセンブリプロセスを使用して、軸方向の剛性を強化します。 大規模な大規模な部品の処理ニーズを満たすために、大きなストローク作業スペース(1800mm垂直×700mm×750mmリフティング)...
詳細を参照してください
CNCロール彫刻マシンは、さまざまなロールエンドフェイスマーキングの処理に適しています。自動編集ソフトウェアを通じて、ユーザーのニーズに応じて処理プログラムを生成できます。自動化が高く、便利な調整の利点があります。このマシンを使用することで、作業効率を効果的に改善し、労働強度を低下させ、顧客製...
詳細を参照してください
この工作機械は、同社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な研究と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
このシリーズは、主にCNCクレセントグルーブミリングマシン向けで、製粉ツールホルダー、製粉カッター、サポートブロック、マンドレルフィクスチャなどの一般的な部品を提供します。
詳細を参照してください
また、市松模様のプレートミリングカッター、ロールスロッティングツール、オイルポンプ、モーター、CNCシステムなど、他のスペアパーツを提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

