


Cat:CNCロールミリングマシン
CNCロールノッチングマシン
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください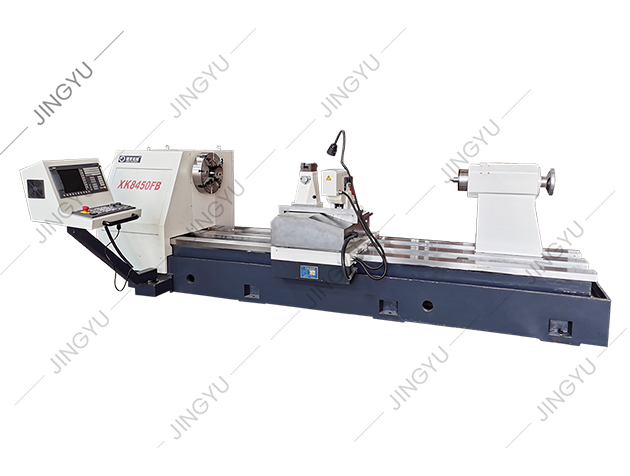
一般的な CNC ショップは、新しいフライス加工ジョブをすべて上昇切削から開始し、それが常に最良の選択であると想定しています。その後、脆いミルスケールを備えた硬化ローラーロールのバッチが到着し、最初のパスで超硬インサートが欠け始めます。経験豊富な機械工が介入し、表面を突き破るための従来のフライス加工エントリを提案します。実際のところ、クライムカットと従来のフライス加工はどちらも必須の技術であり、正しいピックは機械の剛性、被削材の状態、および必要な表面仕上げによって異なります。
ダウンミーリングとも呼ばれるクライムカットは、カッターがワークピースの送りと同じ方向に回転するときに発生します。歯が噛み合う瞬間に全厚の切りくずが取り込まれ、歯が材料から離れるにつれて切りくずはゼロに向かって薄くなります。従来のフライス加工またはアップフライス加工は、送りに対して回転します。歯は、切りくずの厚さがまったくない状態から始まり、表面に沿ってこすれ、噛み合いの終わりには徐々に最大の切りくずが蓄積されます。
切りくず形状のたった 1 つの違いが、切削抵抗、熱、工具摩耗、振動に影響を与えます。クライムミーリングでは、力によってカッターがワークピースとテーブルに向かって下方に押し込まれるため、薄い部品が安定します。従来のフライス加工では、切削力がワークピースを持ち上げてカッターを押しのけますが、表面が硬い場合や機械の親ネジが緩んでいる場合でも、徐々に進入するため問題ありません。
プリロードされたボールネジと安全な固定具を備えた剛性の高い CNC マシンでは、ほとんどの操作でクライム ミーリングがデフォルトの選択になります。実際の利点は測定可能です。
アルミニウム、低炭素鋼、真鍮、およびほとんどのプラスチックの場合、これらの利点はサイクル タイムと工具コストにすぐに現れます。クライムフライス加工は、下向きの力が材料を押さえ込むのに役立つため、薄い床のポケットワークにも適しています。
従来のフライス加工は時代遅れではありません。クライムカットよりも優れたパフォーマンスを発揮する状況が 3 つあります。
従来のフライス加工の代償として、摩擦が増加し、工具温度が高くなり、仕上げが粗くなります。深い溝加工では、切りくずが溝内に留まり、エッジの蓄積が発生する可能性があるため、クーラントを増やすかペッキングが必要になります。
| 因子 | クライムミリング(ダウン) | 従来のフライス加工(上) |
|---|---|---|
| チップ厚さ | 始まりは太く、終わりは細い | 始まりは細く、終わりは太く |
| 切削抵抗方向 | 下向きに、テーブルの中に | 上向き、ワークを持ち上げる |
| 表面仕上げ | 通常はもっと良い | より粗く、より多くのバリ |
| 工具摩耗モード | 均一な着用で熱を軽減 | より多くの摩擦、より熱いエッジ |
| 振動の危険性 | セットアップが厳格な場合は低い | 初期こすり時は高くなる |
| バックラッシ許容値 | バックラッシゼロが必要 | 多少の反発にも対応 |
| こんな方に最適 | CNC荒加工と仕上げ加工 | 手動ミル、画期的なスケール |
最初の 4 行を使用して、プロセスの品質を理解します。最後の 3 行は、切断モードを機械や材料の状態に合わせるのに役立ちます。
CNC ユーザーの場合、ほとんどのツールパス、特に仕上げパスの開始点として上昇ミリングを設定します。機械にバックラッシュがなく、ワーク保持具が下向きの力に耐えられることを確認します。ワークピースを機械のベッドに押し付ける頑丈な万力または固定具を使用すると、最良の結果が得られます。
機械の剛性はクライムミーリングの門番です。重い鋳鉄ベースとプリロードされたダブルナットネジを備えた強化フライス盤は、要求の厳しい材料のクライムフライス加工に対応する剛性を備えています。
 クライムフライス用強化CNC立形フライス盤 この頑丈な縦型ミルは、強化鋳鉄構造とプリロードされたボールネジを備えており、スムーズな送りと長期的な精度を維持しながら、ミルの要求の厳しい材料を登るのに必要な剛性を提供します。 製品を見る→
このクラスの装置では、サーボ ドライブが送りねじのバックラッシュを排除するため、全幅切削でも送りはスムーズに保たれます。従来のパスが避けられない場合は、主軸速度を 10 ~ 15% 下げ、送りをわずかに遅くして摩擦を最小限に抑えます。小さな面取りやリードインを追加すると、硬い表面への工具の挿入が容易になります。
の動作原理を理解する 全自動CNCロールフライス盤 制御システムが負荷フィードバックに基づいて切断モードをどのように切り替えるかを理解するのに役立ちます。最新の制御装置は主軸負荷と軸偏差を監視できますが、依然としてどのモードが適切であるかは切削形状によって決まります。
棒鋼、棒鋼、およびストリップミルで使用されるロールは、研磨スケールと断続的な溝を備えたワークピースの典型的な例です。多くの場合、最初のパスでは、インサートに損傷を与えることなく圧延スキンを突き破るために従来のフライス加工が必要になります。スケールが除去されたら、クライムミリングにより、最終プロファイルに必要な微細な表面仕上げが施されます。
専用の CNC ロールフライス盤は、剛性の高いベッド、低摩擦のガイドウェイ、ダイレクトサーボ軸ドライブを組み合わせています。この組み合わせにより、カッターは通常の機械の妨げとなる引っ張り効果を発生させることなく、一定の切りくず負荷を維持することができます。全自動 CNC ロールフライス盤では、コントローラーが従来のエントリーとクライムフィニッシュの間の移行を同じサイクル内で自動的に管理します。
 硬質ベッド付き自動CNCロールフライス盤 ロール溝の自動上昇フライス加工用に設計されたこの機械は、剛性の高い 4 レール ベッド、低摩擦ガイドウェイ、およびダイレクト サーボ軸ドライブを組み合わせて、安定した切りくず負荷を維持し、重切削加工中のびびりを軽減します。 製品を見る→
深い三日月溝を持つ大型ロールの場合、高トルクスピンドルと広いベッド間隔を備えた頑丈なロールフライス盤が、通常、上昇フライス加工でびびりを促進する振動を吸収します。余分な質量により、インサートが加工面に接触した状態に保たれ、工具が溝プロファイルから外れるのを防ぎます。
クライムカットと従来のフライス加工のどちらを選択するかは、スタイルの問題ではありません。機械の状態、材料の表面、必要な仕上げに基づいてプロセスを決定します。きれいな表面仕上げとより長い工具寿命を実現するために、剛性 CNC 装置でのクライム ミーリングから始めます。硬いスケール、バックラッシュのある機械、または感触が重要な手動操作に直面した場合は、従来のフライス加工に移行してください。切削モードを実際の条件に合わせることで、一貫した切削が得られ、スクラップが減り、工具予算が長くなります。
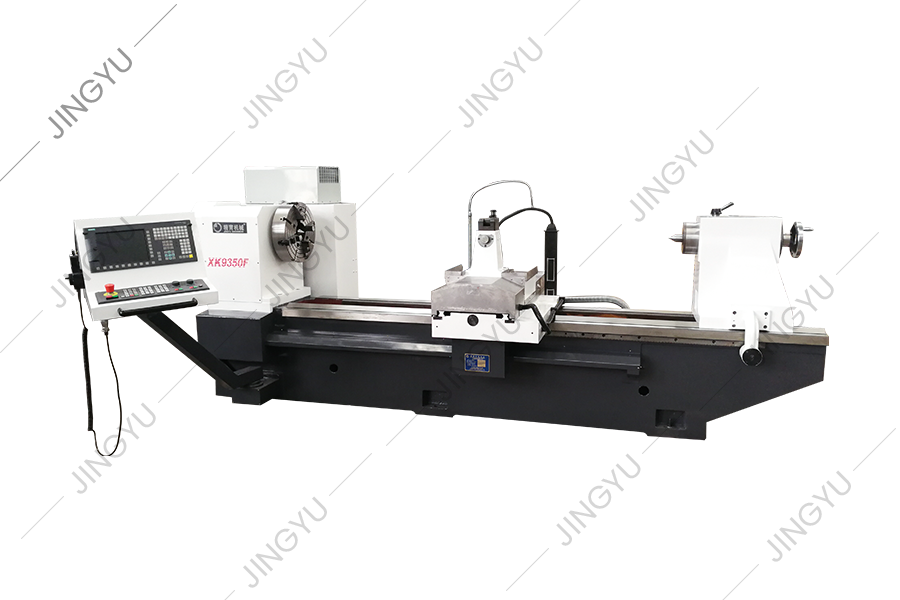
XK9350シリーズCNC Rebar Roll Crescent Grove Milling MachineはXK500タイプのアップグレード製品であり、500mm未満で長さ2500mm未満の直径のロールを処理するのに適しています。
詳細を参照してください
この一連の工作機械は、主にパスおよびプロセスロールに使用されます。また、ロールの外側の円とロールネックを回すことができ、ロールに似た部分を回すこともできます。鋳造鋼、鍛造鋼、合金鋼、冷えた鋳鉄、延性鉄、タングステン炭化物のローラーリング、およびその他の材料を切断するのに適しており、研削、コスト...
詳細を参照してください
CK8465H CNCロール旋盤ベッドは、ベッドの上に水平に配置された2つの長方形のガイドレールを尾立った動きと位置付けを提供する2 3の重い線形ローリングガイド構造を採用しています。並列に配置された2つの頑丈な線形ローリングガイドレールは、ベッドサドルの動きと位置を提供し、ベッドサドルの補助...
詳細を参照してください
CK84シリーズCNCロール旋盤は、Siemens 828D CNCシステムを採用し、サーボモーターによって駆動されます。この工作機械を設計する際に、イタリアおよびドイツ企業からのロール旋盤の技術的パフォーマンスインジケーターと新しい機械的構造形式を完全に分析し、有名な国内企業からの同様の工作...
詳細を参照してください
CK450傾斜ベッドCNC旋盤は、ドイツのシーメンス制御システムを採用しています。工作機械の外観、オペレーティングシステム、および安全保護システムはすべて快適な方法で設計されており、オペレーターに便利で安全で快適な操作条件を提供します。市場でのローラーリングの単一処理方法の欠点と効率を改善でき...
詳細を参照してください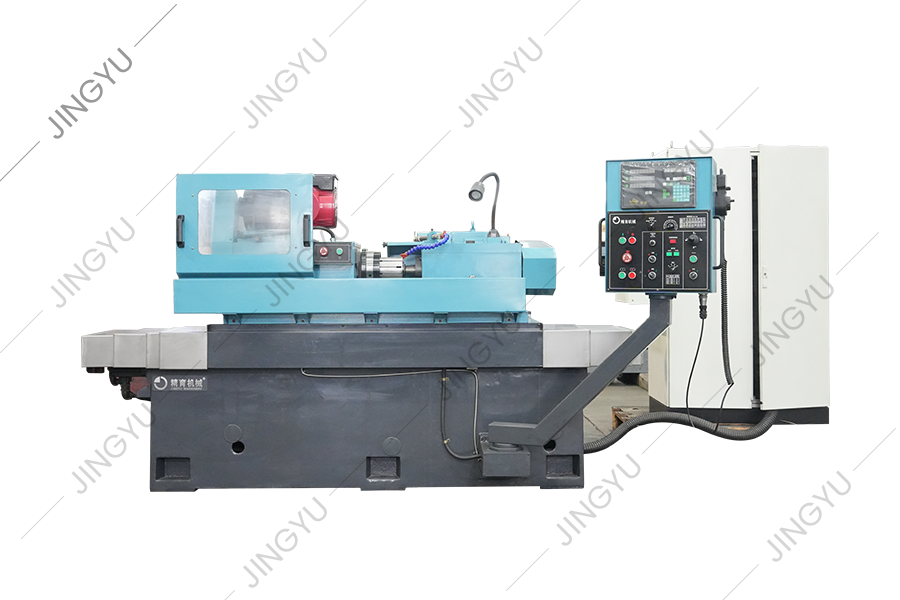
ロールリング形成グラインダーは、主に高速ワイヤーロッド生産用のタングステンカーバイドローラーリングを研削するために使用されます。形成されたダイヤモンドグラインドホイールは、炭化物ローラーリングの外側の円とR字型の溝を粗く研削、半フィニッシュグラインディング、細かい研削、および非スパーク研削を実...
詳細を参照してください
MK8450 CNCロールグラインダーは、主に、タングステンカーバイドローラーリング、複合ローラー、および高速ワイヤロッド生産で使用される高速スチールローラーの外側サークルおよびRグルーブのラフな研削、半フィニッシュ研削、細かい研削、および非スパーク研削に使用されます。切断処理。形成されたダイ...
詳細を参照してください
CNCロール彫刻マシンは、さまざまなロールエンドフェイスマーキングの処理に適しています。自動編集ソフトウェアを通じて、ユーザーのニーズに応じて処理プログラムを生成できます。自動化が高く、便利な調整の利点があります。このマシンを使用することで、作業効率を効果的に改善し、労働強度を低下させ、顧客製...
詳細を参照してください
このマシンは、主にロールスレッドクロスリブの製粉カッターの粉砕と修理に使用されます。これは、国家標準、日本標準、英国標準、アメリカ標準の鉄筋製粉カッターの端を簡単に修理および挽くことができます。
詳細を参照してください
また、市松模様のプレートミリングカッター、ロールスロッティングツール、オイルポンプ、モーター、CNCシステムなど、他のスペアパーツを提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

