


Cat:CNCロールミリングマシン
自動CNCロールミリングマシン
高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理機械工です。この工作機械には、より高度な自動化と卓越した機能があり、1マシンの多目的ソリューションを提供...
詳細を参照してください
クライムカットは、CNC フライス加工で最もきれいで正確な表面仕上げを実現しますが、これは機械とセットアップが切削力に対応できる場合に限られます。ローラーメーカーや重機ショップの場合、通常はその条件が満たされます。
この記事では、クライム カッティングとは何か、従来のカッティングとの比較、実際の制作において各戦略をいつ選択するべきかについて説明します。
登りフライス加工では、カッターはワーク送りと同じ方向に回転します。切削歯は切りくずの厚さ全体で材料に入り込み、噛み合いの終わりに向かって切りくずを薄くします。従来のフライス加工では、歯は切りくずの厚さゼロから始まり、表面をこすり、最後には最大の厚さに達します。
クライムカットはダウンミリングとも呼ばれます。従来のフライス加工をアップフライスと呼びます。名前は、ツールが回転に合わせて「下」に移動するか、回転に対して「上」に移動するかを示します。
| 因子 | クライムカッティング | 従来の切断 |
|---|---|---|
| 工具回転と送りの関係 | 同じ方向 | 反対方向 |
| チップ厚さ | 入口が最も厚く、減少する | 入口が最も薄く、増加する |
| 切断動作 | きれいなカットオフ、少ない摩擦 | スタート時にこすれる、摩擦が大きくなる |
| 表面仕上げ | 厳格なセットアップの方が優れています | 表面につや出しや汚れが残る場合があります |
| 力の傾向 | 下向き(外周フライス加工用) | 上向き(ワークが浮きやすい) |
| 工具の摩耗 | セットアップが硬い場合の摩耗の低減 | 摩擦によるエッジの摩耗が大きくなる |
| リスク | 工具のたわみによりつかみが発生する可能性があります | 加工硬化のリスク |
現代の CNC ショップが上昇切削を好む主な理由は、切りくずの厚さにあります。従来の切削では、インサートまたはエンドミルは切りくず負荷がゼロの状態で開始します。これは、刃先がせん断ではなく押し込むことを意味します。これにより、多くの鋼に摩擦、熱、加工硬化が発生します。その後、工具がより深く食い込むと、硬化層に当たり、摩耗が早くなります。
登り切削は最大の切りくず負荷から始まります。エッジは材料を即座に剪断し、熱の蓄積を軽減し、より滑らかな表面を残します。また、切削力はワークピースをテーブルに向かって押し下げる傾向があるため、ワークピースは安定した状態に保たれます。
ロールなどの長い円筒形のワークピースをフライス加工する場合、その安定性は重要です。下向きの切削力は、ロールを V ブロックまたは振れ止めに保持するのに役立ちます。これが、CNC 大型ロールフライス盤のメーカーがデフォルトの仕上げ戦略として峠を登るプログラムを作成している理由の 1 つです。
クライムカットにはよく知られた欠点が 1 つあります。それは、機械にバックラッシュがあるか剛性が不十分な場合、カッターがワークピースをつかんで前方に引っ張られる可能性があることです。これにより、テーブルがぐらついたり、工具が破損したり、波打ちが残ったりする可能性があります。そのため、送りねじを備え、バックラッシュ補正のない古い機械は従来、従来のモードで実行されていました。
ボールネジ、プリロードされたガイド、および適切なサーボ調整を備えた CNC マシンでは、バックラッシュは最小限に抑えられます。クライムカットは安全なだけでなく、より好ましいものになります。重フライス加工の場合、堅牢なスピンドルと安定したワーク保持セットアップが必要です。ロール研削盤およびロール溝入れ機は、その基準に基づいて構築されています。
振動も考慮すべき点です。クライム切削は、特に工具が一定の角度で噛み合う場合に、従来の切削よりも振動が少なくなる傾向があります。ただし、ツールが振動し始めると、ビビリマークが発生する可能性があります。これについては、関連記事で詳しく説明されています。 CNCロールグラインダーの振動管理 .
ロールの溝入れには、硬化鋼または鋳鉄のロールに正確なパターンをカットする必要があります。荒加工パスと仕上げパスの両方で、溝の幅、深さ、位置について厳密な公差を維持する必要があります。クライムカットはいくつかの点で役立ちます。きれいなカットを実現し、バリの形成を減らし、成形工具やコーティングされた超硬インサートの寿命を延ばします。
生産では、スケールや凹凸のある表面がある場合、最初の荒加工パスに従来の切削を使用し、その後仕上げのために登り切削に切り替えるのが一般的です。理由は簡単です。最初の噛み合いが強すぎると、肌が荒れて超硬刃が欠ける可能性があります。表面がきれいになったら、クライムカットにより、最終的な輪郭に必要な精度が得られます。
ロール面の場合、表面仕上げの違いは Ra または Rz 値で測定できます。当社の経験では、ツールパスが適切に調整されている場合、仕上げパスを従来の切削から上昇切削に切り替えると、測定可能なマージンで表面粗さを改善できます。こすれの減少により、汚れの可能性も減少します。これは、シートメタルやエンボスパターンにテクスチャーを施すロールにとって重要です。
従来の切断からクライム切断への切り替えは、単なる方向転換ではありません。いくつかのパラメータを調整する必要があります。
D2 工具鋼やチルド鋳鉄などのロール材料の場合、上昇モードでの半径方向の軽い切込み深さ (0.5 ~ 1.0 mm) と 1 刃当たり約 0.1 ~ 0.2 mm の送りを開始点として、結果の仕上げに基づいて調整します。
典型的なロール修理工場では、プロセスは損傷した層を除去するための従来のフライス加工から始まります。次に、オペレータは、溝プロファイルを定義する最終パスの上昇切削に切り替えます。クライムカットでは表面がきれいになるため、ロールが研磨機に送られる際に取り除かれる素材が少なくなり、合計サイクル時間が短縮されます。
 6 軸シーメンス制御を備えた自動 CNC ロールフライス盤 精密なロール修理用に設計されたこの機械は、溝プロファイルの上昇フライス加工をサポートする剛性一体型ベッドと硬化ガイドウェイを備えています。シーメンスの 6 軸制御と高トルクスピンドルにより、硬化したロールの正確な輪郭切断が保証され、研削時間が短縮されます。 製品を見る→
もう 1 つの一般的な用途は、溝付きロール上のねじ状リブの切断です。クライムフライス加工ではリブ頂部に鋭いエッジが生成され、棒鋼や線材の圧延における最終製品の品質に影響を与えます。そのため、CNC 大型ロール フライス盤は、これらの輪郭に対して制御された上昇戦略を使用してプログラムされています。
すべてのフライス盤がクライムカットをうまく実行できるわけではありません。機械には、剛性の高いフレーム、バックラッシュのない送りシステム、および適度な速度でトルクを維持できるスピンドルが必要です。ロールフライス加工の場合、これは通常、軽量ミルではなく、重いボックスウェイまたは硬化ガイドウェイ構造を備えた機械を意味します。
 頑丈な強化構造のCNC立形フライス XKV1800 安定した上昇フライス加工用に設計されたこの立型ミルは、強化された胴体とバックラッシュのないボールネジを備えています。大きな作業ストロークと 2000 kg のテーブル容量により、重い鋳物や鋼部品に対応し、硬い表面でのスムーズな切断に必要な剛性を備えています。 製品を見る→
強化型 CNC フライス盤はこれを念頭に置いて設計されています。これらは、初期の切りくず接触の衝撃を吸収し、硬化したロール表面での長いパスにわたって精度を維持するために必要な剛性を提供します。
クライムカットは単一のテクニックではありません。それはパスごとに決定することです。荒れた、鱗状の、または不安定な条件を通過するには、従来の切断を使用します。表面品質と工具寿命が最も重要な仕上げパスには、登り切削を使用します。最新の CNC ロール フライス盤では、クライム カットはデフォルトの仕上げ戦略の一部である必要があります。

高速スチールロール処理の問題を考慮して、XK8450 CNCロールミリングマシンは、XK9350シリーズの当社のXK9350シリーズに基づいて開発された新しいタイプのCNCロールグルーブ処理機械工です。この工作機械には、より高度な自動化と卓越した機能があり、1マシンの多目的ソリューションを提供...
詳細を参照してください
CK8465H CNCロール旋盤ベッドは、ベッドの上に水平に配置された2つの長方形のガイドレールを尾立った動きと位置付けを提供する2 3の重い線形ローリングガイド構造を採用しています。並列に配置された2つの頑丈な線形ローリングガイドレールは、ベッドサドルの動きと位置を提供し、ベッドサドルの補助...
詳細を参照してください
CK84シリーズCNCロール旋盤は、Siemens 828D CNCシステムを採用し、サーボモーターによって駆動されます。この工作機械を設計する際に、イタリアおよびドイツ企業からのロール旋盤の技術的パフォーマンスインジケーターと新しい機械的構造形式を完全に分析し、有名な国内企業からの同様の工作...
詳細を参照してください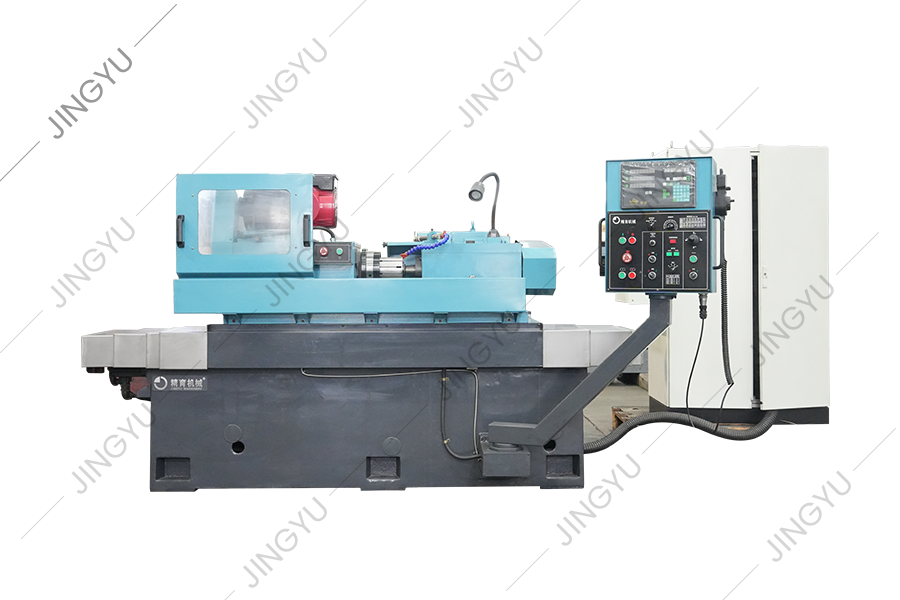
ロールリング形成グラインダーは、主に高速ワイヤーロッド生産用のタングステンカーバイドローラーリングを研削するために使用されます。形成されたダイヤモンドグラインドホイールは、炭化物ローラーリングの外側の円とR字型の溝を粗く研削、半フィニッシュグラインディング、細かい研削、および非スパーク研削を実...
詳細を参照してください
CNCロール彫刻マシンは、さまざまなロールエンドフェイスマーキングの処理に適しています。自動編集ソフトウェアを通じて、ユーザーのニーズに応じて処理プログラムを生成できます。自動化が高く、便利な調整の利点があります。このマシンを使用することで、作業効率を効果的に改善し、労働強度を低下させ、顧客製...
詳細を参照してください
このマシンは、主にロールスレッドクロスリブの製粉カッターの粉砕と修理に使用されます。これは、国家標準、日本標準、英国標準、アメリカ標準の鉄筋製粉カッターの端を簡単に修理および挽くことができます。
詳細を参照してください
この工作機械は、同社のCNCロールミリングマシンシリーズに基づいて開発された新しいタイプのCNCロールグルービング機械工具であり、国内外の同様の製品の利点と短所の完全な研究と分析の後です。直径900mm未満で2500mm未満の長さのロールを処理するのに適しています。片道溝または双方向の十字溝の...
詳細を参照してください
このシリーズは、主にCNCクレセントグルーブミリングマシン向けで、製粉ツールホルダー、製粉カッター、サポートブロック、マンドレルフィクスチャなどの一般的な部品を提供します。
詳細を参照してください
このシリーズは、主にCNC TCリング研削盤とマンドレル、ダイナミックおよび静的圧力スピンドル、コアロッド、研削輪、グラファイトホイール、ターニングツールなどの複合ロール研削機の共通部品を提供します。
詳細を参照してください
また、市松模様のプレートミリングカッター、ロールスロッティングツール、オイルポンプ、モーター、CNCシステムなど、他のスペアパーツを提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

