


Cat:CNCロールミリングマシン
CNCロールミリングマシン
この一連の工作機械は、異なる回転方向とヘリックス角で三日月溝を自動的に切断できます。ロールの円周方向に等しい(または不平等な)分割または空間に分割できます。製品の仕様、成績、商標、その他のマークを自動的に刻むことができます。標準以外のロールは、顧客のリクエストに従ってgrooveの形状、テキス...
詳細を参照してください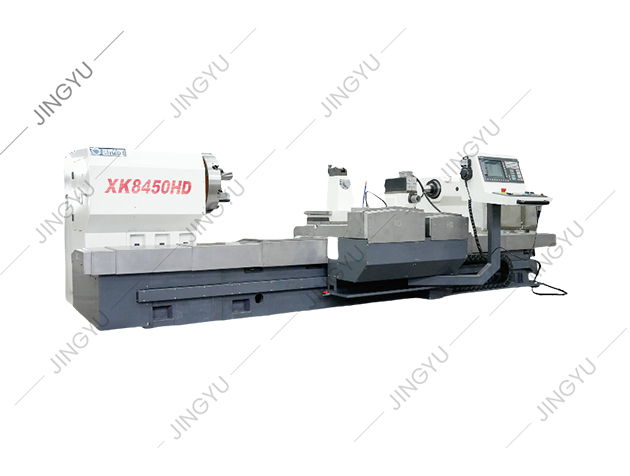
どこの機械工場に行っても、旋盤は未加工の棒材をシャフト、ブッシュ、正確なサイズの部品に加工する主力製品です。しかし、きれいな切断と廃棄されたワークピースとの間の差が、生の電力によって決まることはほとんどありません。方法についてです。旋盤を安全かつ正確に操作するには、繰り返し可能なシーケンスが必要です。つまり、機械を検査し、ワークピースをしっかりと取り付け、工具を中心にセットし、現実的な速度と送りを選択し、制御された最初の切削を実行します。新しいオペレーターは、旋盤のスイングと中心間の距離も知っておく必要があります。これらの制限を超えて機械加工をしようとすると、振動や工具の故障が発生します。基本的な手順をマスターすれば、その後に続く端面加工、旋削、溝入れ、分割などのすべての作業は、慎重な測定と微調整が必要になります。
コントロールに触れる前に、旋盤を確認してください。チャックのジョーがきれいで切り粉がないこと、刃物台がしっかりと締まっていること、ウェイに薄い油の膜があることを確認します。スピンドルを始動する前に、チャックキーがチャックから取り外されていることを確認してください。この単純な習慣により、最も一般的な旋盤事故、つまり回転アセンブリからチャック キーが飛び散る事故を防ぐことができます。また、切削工具が鋭利で、材料に合わせて正しく研磨されていることも確認してください。クーラントを使用する機械の場合はクーラントレベルを確認し、チップパンからオーバーフローしていないか確認してください。次に、機械の周囲を片付けます。ゆるい布、工具、未加工の素材は旋盤のベッドではなく、作業台に置きます。
旋盤の安全性はスローガンの羅列ではありません。それは一連の物理的な限界です。常に安全メガネを着用してください。スピンドルの動作中は、手袋、緩い袖、または宝石類を着用しないでください。切りくずを除去するために、回転しているワークピースに手を伸ばさないでください。スピンドルを止めてブラシを使用してください。チャックやカッティングゾーンに手を触れないようにしてください。ワークピースがびびったり振動し始めた場合は、無理に押し込むのではなく、機械を停止して問題を修正してください。機械を稼働させたまま放置しないでください。表面仕上げの確認や工具の検査が必要な場合は、まず主軸を停止してください。オペレータが手動旋盤から CNC 旋盤に移行する場合、プログラムされた高速移動や自動工具交換など、さらなる危険が存在します。実践的な指導 CNCローラー旋盤の操作安全性の向上 これらの状況については、さらに詳しく説明します。
ほとんどの作業では、3 つ爪セルフセンタリング チャックを使用するのが、丸い素材を保持する最も速い方法です。ワークピースが完全に固定され、ジョーが角ではなく円形の表面をグリップしていることを確認してください。操作に必要な量の材料のみを残しておきます。過度のオーバーハングはたわみやびびりの原因となります。長いシャフトの場合は、心押台センターまたは振れ止めを使用して遠端をサポートします。四角いまたは不規則なブランクの場合は、4 爪独立チャックに切り替えて、部品が正しいことを示します。これによりセットアップ時間が長くなりますが、非円形の材料を保持する正しい方法です。重ロール用途では、ワークピースが標準チャックでは大きすぎることが多いため、 CNCロール旋盤 強化されたチャックとフェースプレートを使用し、重荷重下でも同心度が高くなるように設計されています。
 卸売ロール旋盤工場、サプライヤー 南通京宇機械 Co., Ltd.は、中国のロール旋盤工場およびCNCロール旋盤のサプライヤーであり、販売用の卸売ロール旋盤を製造しています。 製品を見る→
切削工具は、その先端がスピンドルの中心線上に正確に位置するように設定する必要があります。工具セットが高すぎると、擦れて摩耗してしまいます。工具のセットが低すぎると、びびりや食い込みが発生する可能性があります。ほとんどの旋削加工では、工具は約 90 度の側面切れ刃角度でワークにアプローチし、摩擦を避けるために十分な前方クリアランスを確保する必要があります。刃物台をしっかりと締め、本加工に入る前に試し切りを行ってください。
主軸速度、送り速度、切込み深さという 3 つの切削パラメータが相互作用して結果を決定します。手動旋削では、主軸速度は切削速度として表面メートル/分で表されることがよくあります。速度と送りが速いほど金属の除去は速くなりますが、熱と工具の摩耗も増加します。主軸速度を設定するには、RPM = (切削速度 × 1000) / (π × ワーク直径) の式を使用します。 50 mm の軟鋼棒を 30 m/min で使用すると、およそ 190 RPM になります。ハイス工具を使用した軟鋼の安全な開始点は、切削速度 25 ~ 35 メートル/分、送り 1 回転あたり 0.1 ~ 0.3 ミリメートル、深さ 0.5 ~ 2.5 ミリメートルです。以下の表は控えめな開始値を示しています。実際のワークやツールの状態に基づいて調整してください。
| 操作 | 切断速度(m/min) | 送り (mm/rev) | 切込み深さ(mm) |
|---|---|---|---|
| 荒加工 | 25 | 0.20~0.40 | 1.5~2.5 |
| 仕上げ | 30~40 | 0.05~0.15 | 0.20~0.50 |
超硬工具の場合、切削速度は 2 ~ 3 倍高くなります。重要な点は、保守的に開始し、切削音を聞き、機械とツールが安定している場合にのみパラメータを増やすことです。
対面 produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
直線旋削により、ワークピースの直径が長さにわたって減少します。肩まで切断する場合を除き、右回転工具を使用し、心押し台の端から主軸台に向かって送ります。直径から切り込み深さを計算し、各パスの後にノギスまたはマイクロメーターで直径をチェックし、部品のサイズが小さすぎたり、サイズが大きすぎたりしないようにします。熱を奪い、表面仕上げを改善するために、切削液を刃先に一貫して塗布する必要があります。
溝の場合は、ツールを必要な幅に設定し、深さまでまっすぐに送り込みます。ショルダーの場合は、最初に大きい直径を加工し、次に小さい直径を加工し、小さな工具で角を直角にします。突切り加工では、豊富な切削液を使用して低速で放射状に送り込まれる細いブレードを使用します。いずれの場合も、断続面や深い溝を切削する場合はびびりを防ぐために主軸速度を下げてください。
正確な回転は推測ではありません。試し切り後、スピンドルを停止し、外側マイクロメーターまたはノギスで直径を測定します。測定値をターゲットと比較し、クロススライドマイクロメーターカラーを使用して深さを追加または縮小します。最終的なサイズに近づいたら、非常に軽くパスして再度測定します。部品の一端が他端よりも大きい場合は、心押し台の位置がずれています。心押し台のオフセットを調整し、別のカットを行います。切断したばかりの部品は切断熱により膨張する可能性があることに注意してください。厳しい公差が必要な場合は、最終測定の前に部品を室温まで冷却してください。 CNC 旋盤にも同じ原理が適用されますが、機械はプログラムされた工具オフセットを使用してサイズを自動的に補正します。
手動旋盤では、オペレータが速度を設定し、キャリッジを動かし、ダイヤルを読み取るなど、あらゆる決定がリアルタイムで行われます。 CNC 旋盤は、その責任の多くをプログラムに移します。オペレータは引き続きワークピースを取り付け、工具オフセットを設定し、最初のピース検査を実行しますが、機械は切削パス、送り、主軸速度を一貫して制御します。これは、複雑なプロファイルや反復的なバッチの場合に特に役立ちます。大型または重いロールを回転させる工場では、高精度 CNC ミルロール旋盤を使用して、複数の手動操作と専用の成形ツールが必要な輪郭を加工できます。 CNC では、プロセス内プロービングや自動工具補正も可能ですが、これらの機能は初期設定の精度に依存します。ただし、切断の基本についてのオペレーターの理解は依然として不可欠です。 CNC プログラムでは、鈍いインサート、不安定なワーク、不良オフセットを修正することはできません。
旋盤の操作は単一のスキルではなく、小さな決断の連続です。清潔な機械と鋭利な工具を使用して開始し、ワークピースをしっかりと保持し、適切な速度を選択し、すべてのステップで測定します。手動機械を実行するか CNC モデルを実行するかにかかわらず、これらの基本が、良品の部品を生産するかスクラップを生産するかを決定します。機械のオプションを比較したいオペレーターやプラントエンジニア向けの製品情報は、 Nantong Jingyu Machinery ロール旋盤、グラインダー、フライス盤を評価するための実用的な出発点を提供します。

この一連の工作機械は、異なる回転方向とヘリックス角で三日月溝を自動的に切断できます。ロールの円周方向に等しい(または不平等な)分割または空間に分割できます。製品の仕様、成績、商標、その他のマークを自動的に刻むことができます。標準以外のロールは、顧客のリクエストに従ってgrooveの形状、テキス...
詳細を参照してください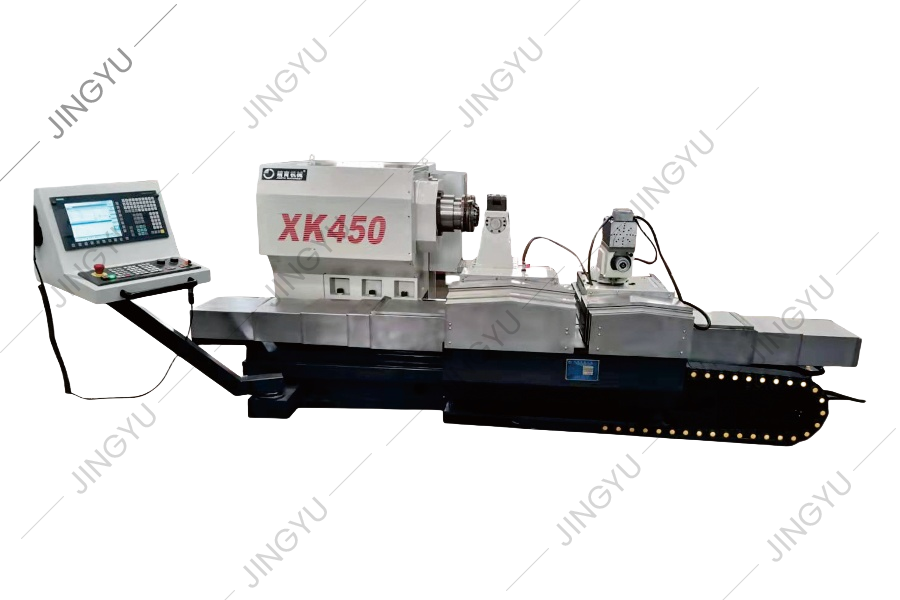
私たちは、鉄筋ロールの処理と使用における豊富な経験を蓄積し、国内外で同様の高度な製品の技術に関する詳細な分析と研究を実施しました。 XK450シリーズミリングマシンの製品構造を継続的に調整し、その製品技術を改善することにより、工作機械の技術的コンテンツとパフォーマンスが大幅に改善され、処理効率...
詳細を参照してください
CK8465H CNCロール旋盤ベッドは、ベッドの上に水平に配置された2つの長方形のガイドレールを尾立った動きと位置付けを提供する2 3の重い線形ローリングガイド構造を採用しています。並列に配置された2つの頑丈な線形ローリングガイドレールは、ベッドサドルの動きと位置を提供し、ベッドサドルの補助...
詳細を参照してください
CK84シリーズCNCロール旋盤は、Siemens 828D CNCシステムを採用し、サーボモーターによって駆動されます。この工作機械を設計する際に、イタリアおよびドイツ企業からのロール旋盤の技術的パフォーマンスインジケーターと新しい機械的構造形式を完全に分析し、有名な国内企業からの同様の工作...
詳細を参照してください
CK450傾斜ベッドCNC旋盤は、ドイツのシーメンス制御システムを採用しています。工作機械の外観、オペレーティングシステム、および安全保護システムはすべて快適な方法で設計されており、オペレーターに便利で安全で快適な操作条件を提供します。市場でのローラーリングの単一処理方法の欠点と効率を改善でき...
詳細を参照してください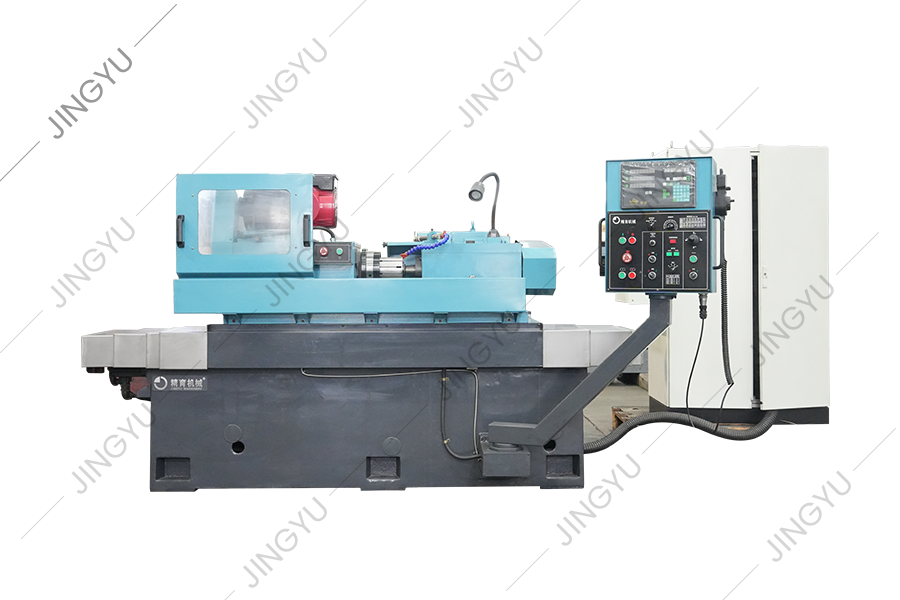
ロールリング形成グラインダーは、主に高速ワイヤーロッド生産用のタングステンカーバイドローラーリングを研削するために使用されます。形成されたダイヤモンドグラインドホイールは、炭化物ローラーリングの外側の円とR字型の溝を粗く研削、半フィニッシュグラインディング、細かい研削、および非スパーク研削を実...
詳細を参照してください
MK8450 CNCロールグラインダーは、主に、タングステンカーバイドローラーリング、複合ローラー、および高速ワイヤロッド生産で使用される高速スチールローラーの外側サークルおよびRグルーブのラフな研削、半フィニッシュ研削、細かい研削、および非スパーク研削に使用されます。切断処理。形成されたダイ...
詳細を参照してください
このシリーズは、主にCNCクレセントグルーブミリングマシン向けで、製粉ツールホルダー、製粉カッター、サポートブロック、マンドレルフィクスチャなどの一般的な部品を提供します。
詳細を参照してください

このシリーズは、主にCNC TCリング研削盤とマンドレル、ダイナミックおよび静的圧力スピンドル、コアロッド、研削輪、グラファイトホイール、ターニングツールなどの複合ロール研削機の共通部品を提供します。
詳細を参照してくださいNo.3、Xinghe Road、Zhaxi Industrial Park、Chongchuan District、Nantong、江蘇省、226003、P.R。china
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright© Nantong Jingyu Machinery Co.、Ltd。 すべての権利はを留保します

